Handgeschmiedete Äxte seit 1902
Unsere Produktion
In mehr als 100 Jahren hat Gränsfors Bruks AB ein Unternehmen aufgebaut, das sich auf handgefertigte Äxte und Fachwissen über Äxte gründet und seinen Schwerpunkt auf Qualität und Umweltbewusstsein legt.
UNSERE PRODUKTIONSPHILOSOPHIE
Mit den vereinten Talenten der Schmiede bei Gränsfors Bruk und des Designers Hans Erik Persson hat Gränsfors Bruk auf längst vergessenes Wissen zurückgegriffen, um ein Axtsortiment zu entwickeln, das sich perfekt für die heutige Benutzung im kleinen Maßstab eignet. Im Mittelpunkt stand die Produktion von umweltfreundlichen Äxten, bei der der unnötige Verbrauch natürlicher Ressourcen vermieden wird.
Alle von Gränsfors Bruk hergestellten Äxte werden von Hand geschmiedet. Akkordarbeit wurde abgeschafft, damit sich die Schmiede beim Schmieden einer guten Axt mehr Zeit lassen können. Dadurch werden umfangreiche Nachbearbeitungen, die andere Hersteller eventuell benötigen, um Mängel beim Schmieden zu vermeiden, überflüssig. Darin unterscheiden sich die Äxte von Gränsfors Bruk von anderen im industriellen Maßstab hergestellten Äxten. Bei Gränsfors Bruk darf man sich beim Schmieden Zeit lassen.
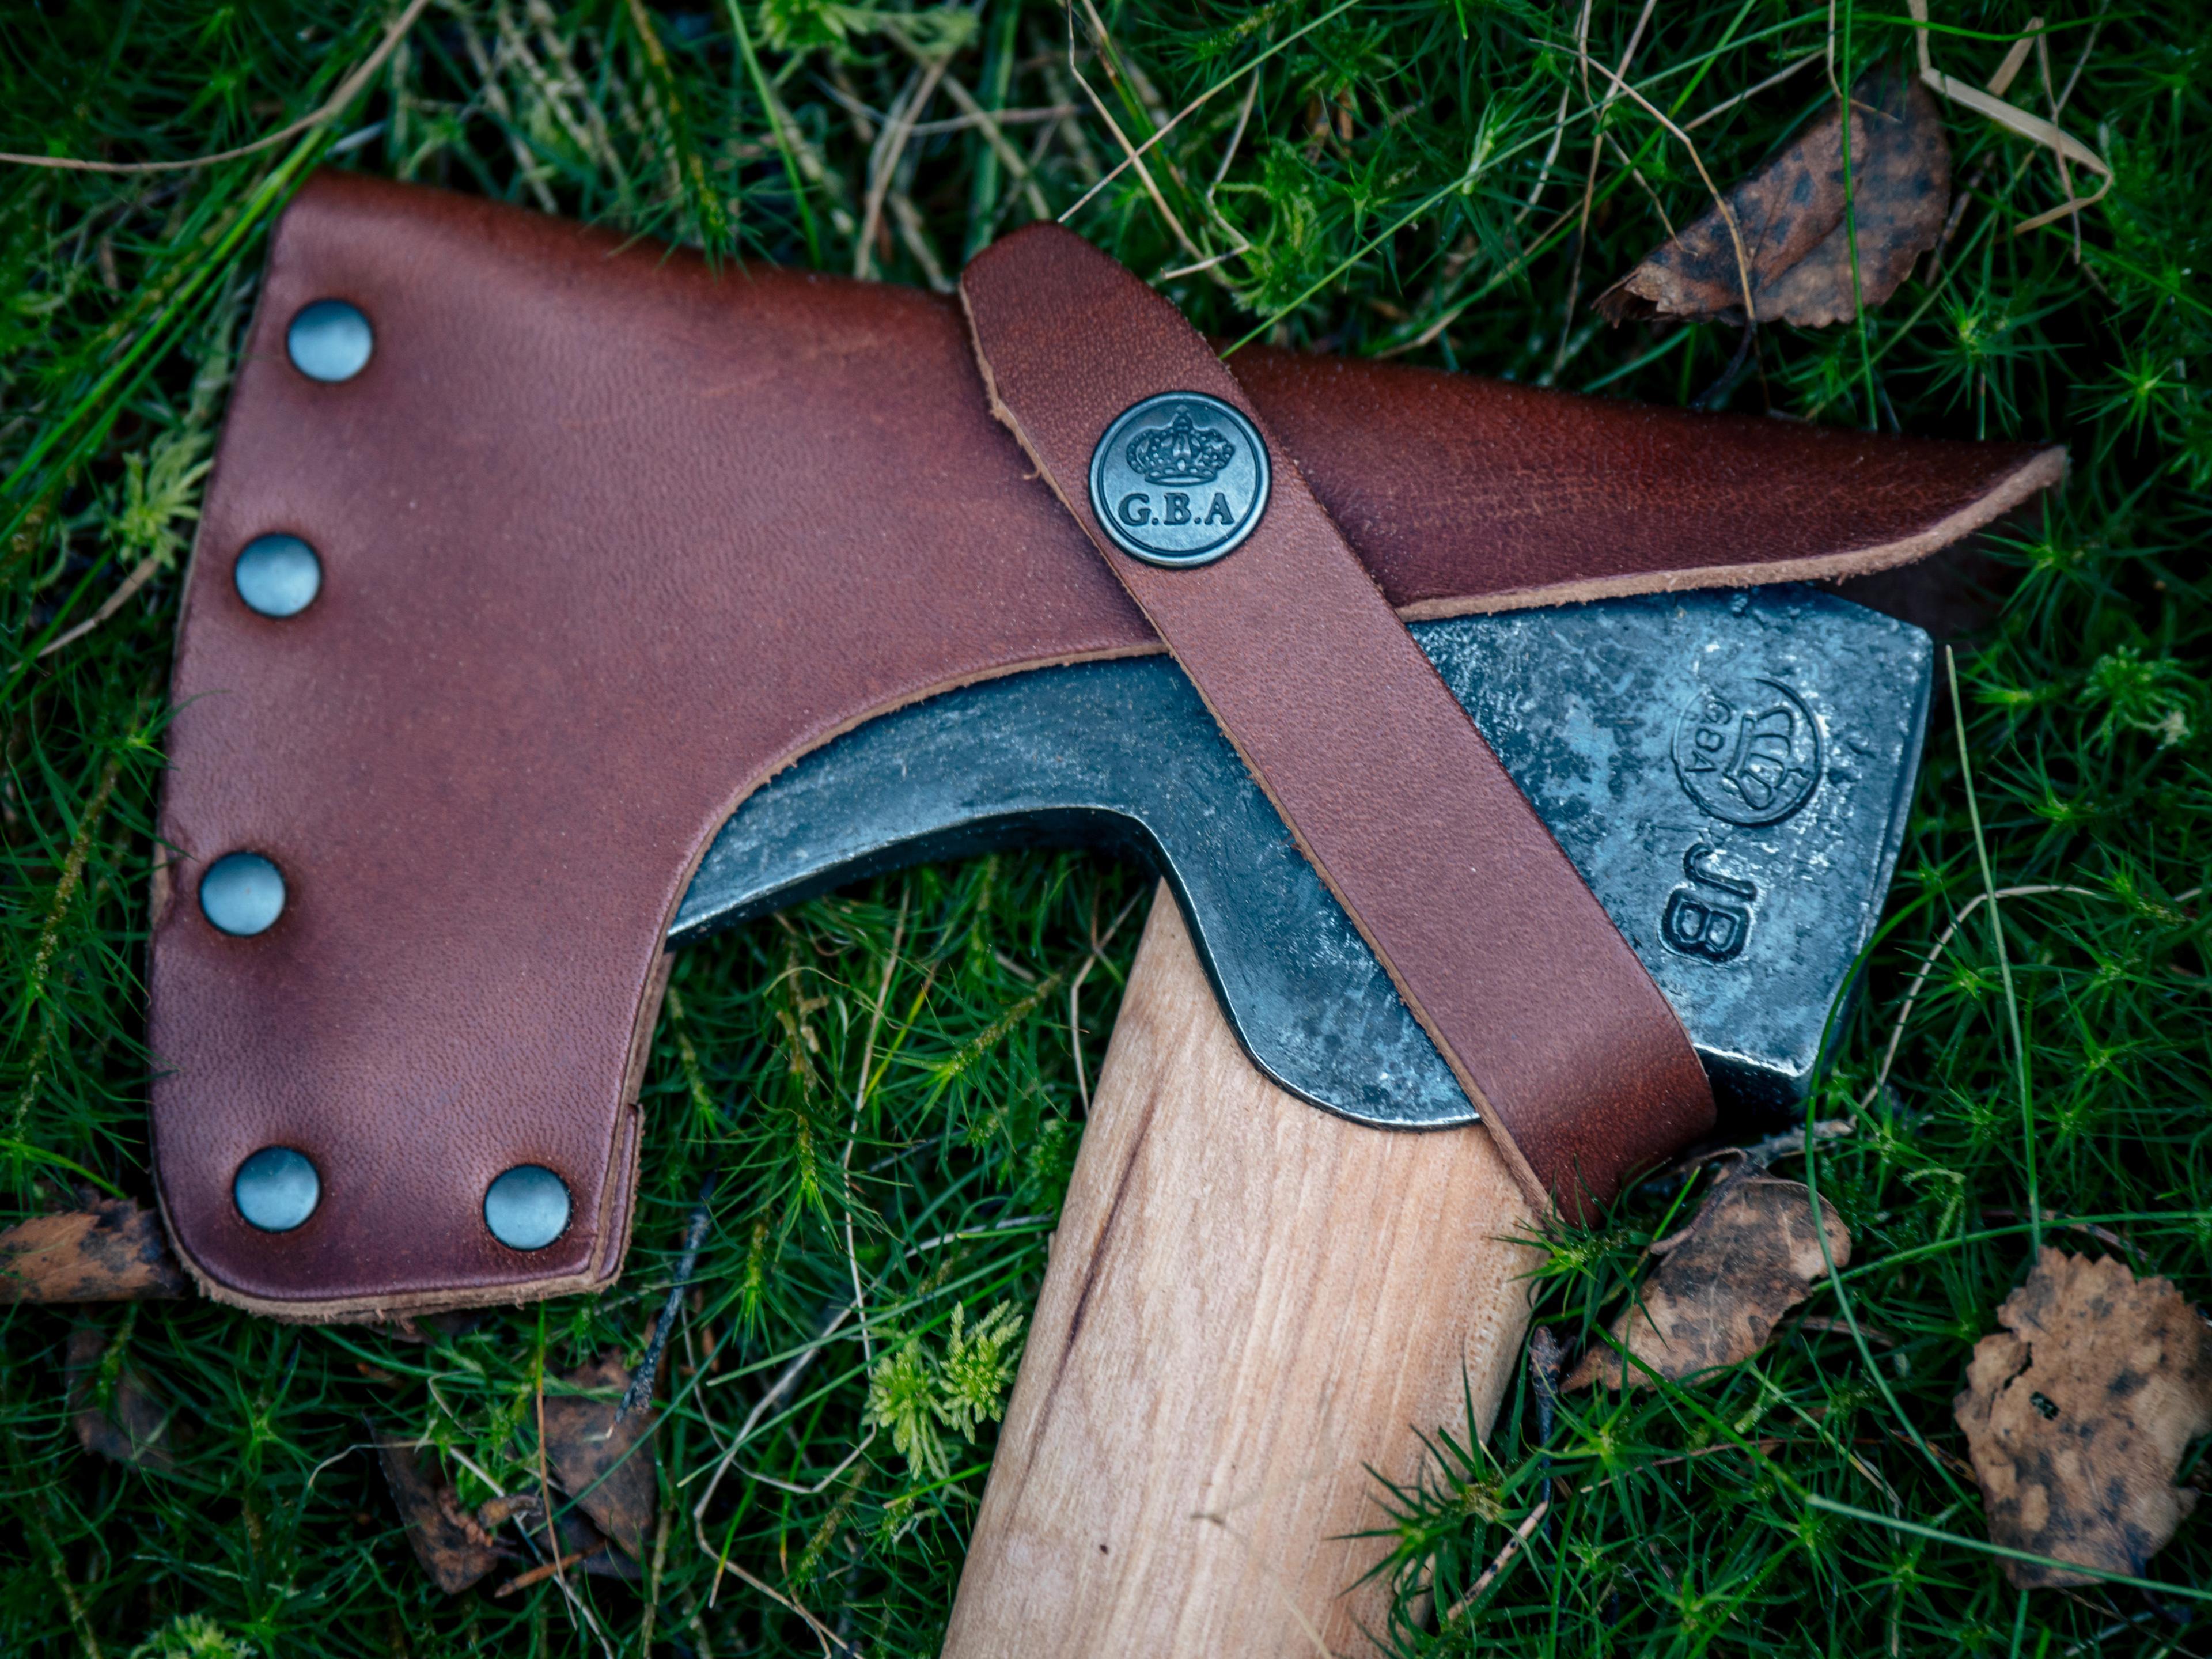
Der Axtkopf muss nur an der Schneidekante selbst geschliffen, feingeschliffen und poliert werden und braucht ganz bestimmt keine Lackierung oder Beschichtung. Anstatt umweltschädliche Epoxydkleber zu verwenden, werden die Stiele nun mit einem traditionellen Holzkeil befestigt, der nicht nur für die Natur, sondern auch für das Arbeitsumfeld besser ist. Der mit den Äxten von Gränsfors Bruk gelieferte Schneidenschutz ist aus pflanzengegerbtem Leder.
Die Axtherstellung bei Gränsfors Bruk beruht auf fünf Grundthesen:
Eine Axt wird so gut, wie die Summe aus dem handwerklichen Geschick der Menschen, die die Axt geschmiedet, geschliffen und geschaftet haben.Alle von uns hergestellten Äxte sind von Menschenhänden gefertigt. Alle diese Menschen sollen für ihr berufliches Können großen Respekt und Anerkennung erhalten. Ohne sie wäre das Unternehmen nichts.
Eine klügere Produktion erfordert weniger Naturressourcen und führt zu einem Produkt von besserer Qualität und längerer Lebensdauer.Eine längere Lebensdauer eines Produkts reduziert wiederum den Verbrauch von Naturressourcen und die Entstehung von Abfall.
Jeder unnötige Schritt bei der Axtproduktion sollte weggelassen werden.Unnötiges Schleifen, Polieren, Lackieren und die Verwendung von Epoxydkleber für den Stiel wurde abgeschafft. Das sorgt für ein besseres Arbeitsumfeld, einen geringeren Energieverbrauch und geringere Auswirkungen auf die Natur.
Wir sind uneingeschränkt für die Gesamtqualität verantwortlich.Arbeitsbedingungen, Qualität der Produktion und Umweltschutz sind drei Faktoren, die die Gesamtqualität bestimmen. Weitere Faktoren sind Menschlichkeit, Ethik und Schönheit.
Ein solides Wissen über das Produkt erhöht dessen Wert und Lebensdauer. Darum benötigt der Benutzer einer Axt Informationen – ‘Das Buch der Äxte’ ist eine Quelle, Kurse und das Axtmuseum Gränsfors eine weitere.
Unsere Produktion: Schritt für Schritt
Vom Stahl zur fertigen Axt
Unsere Produktion
Schritt 1: Schmieden
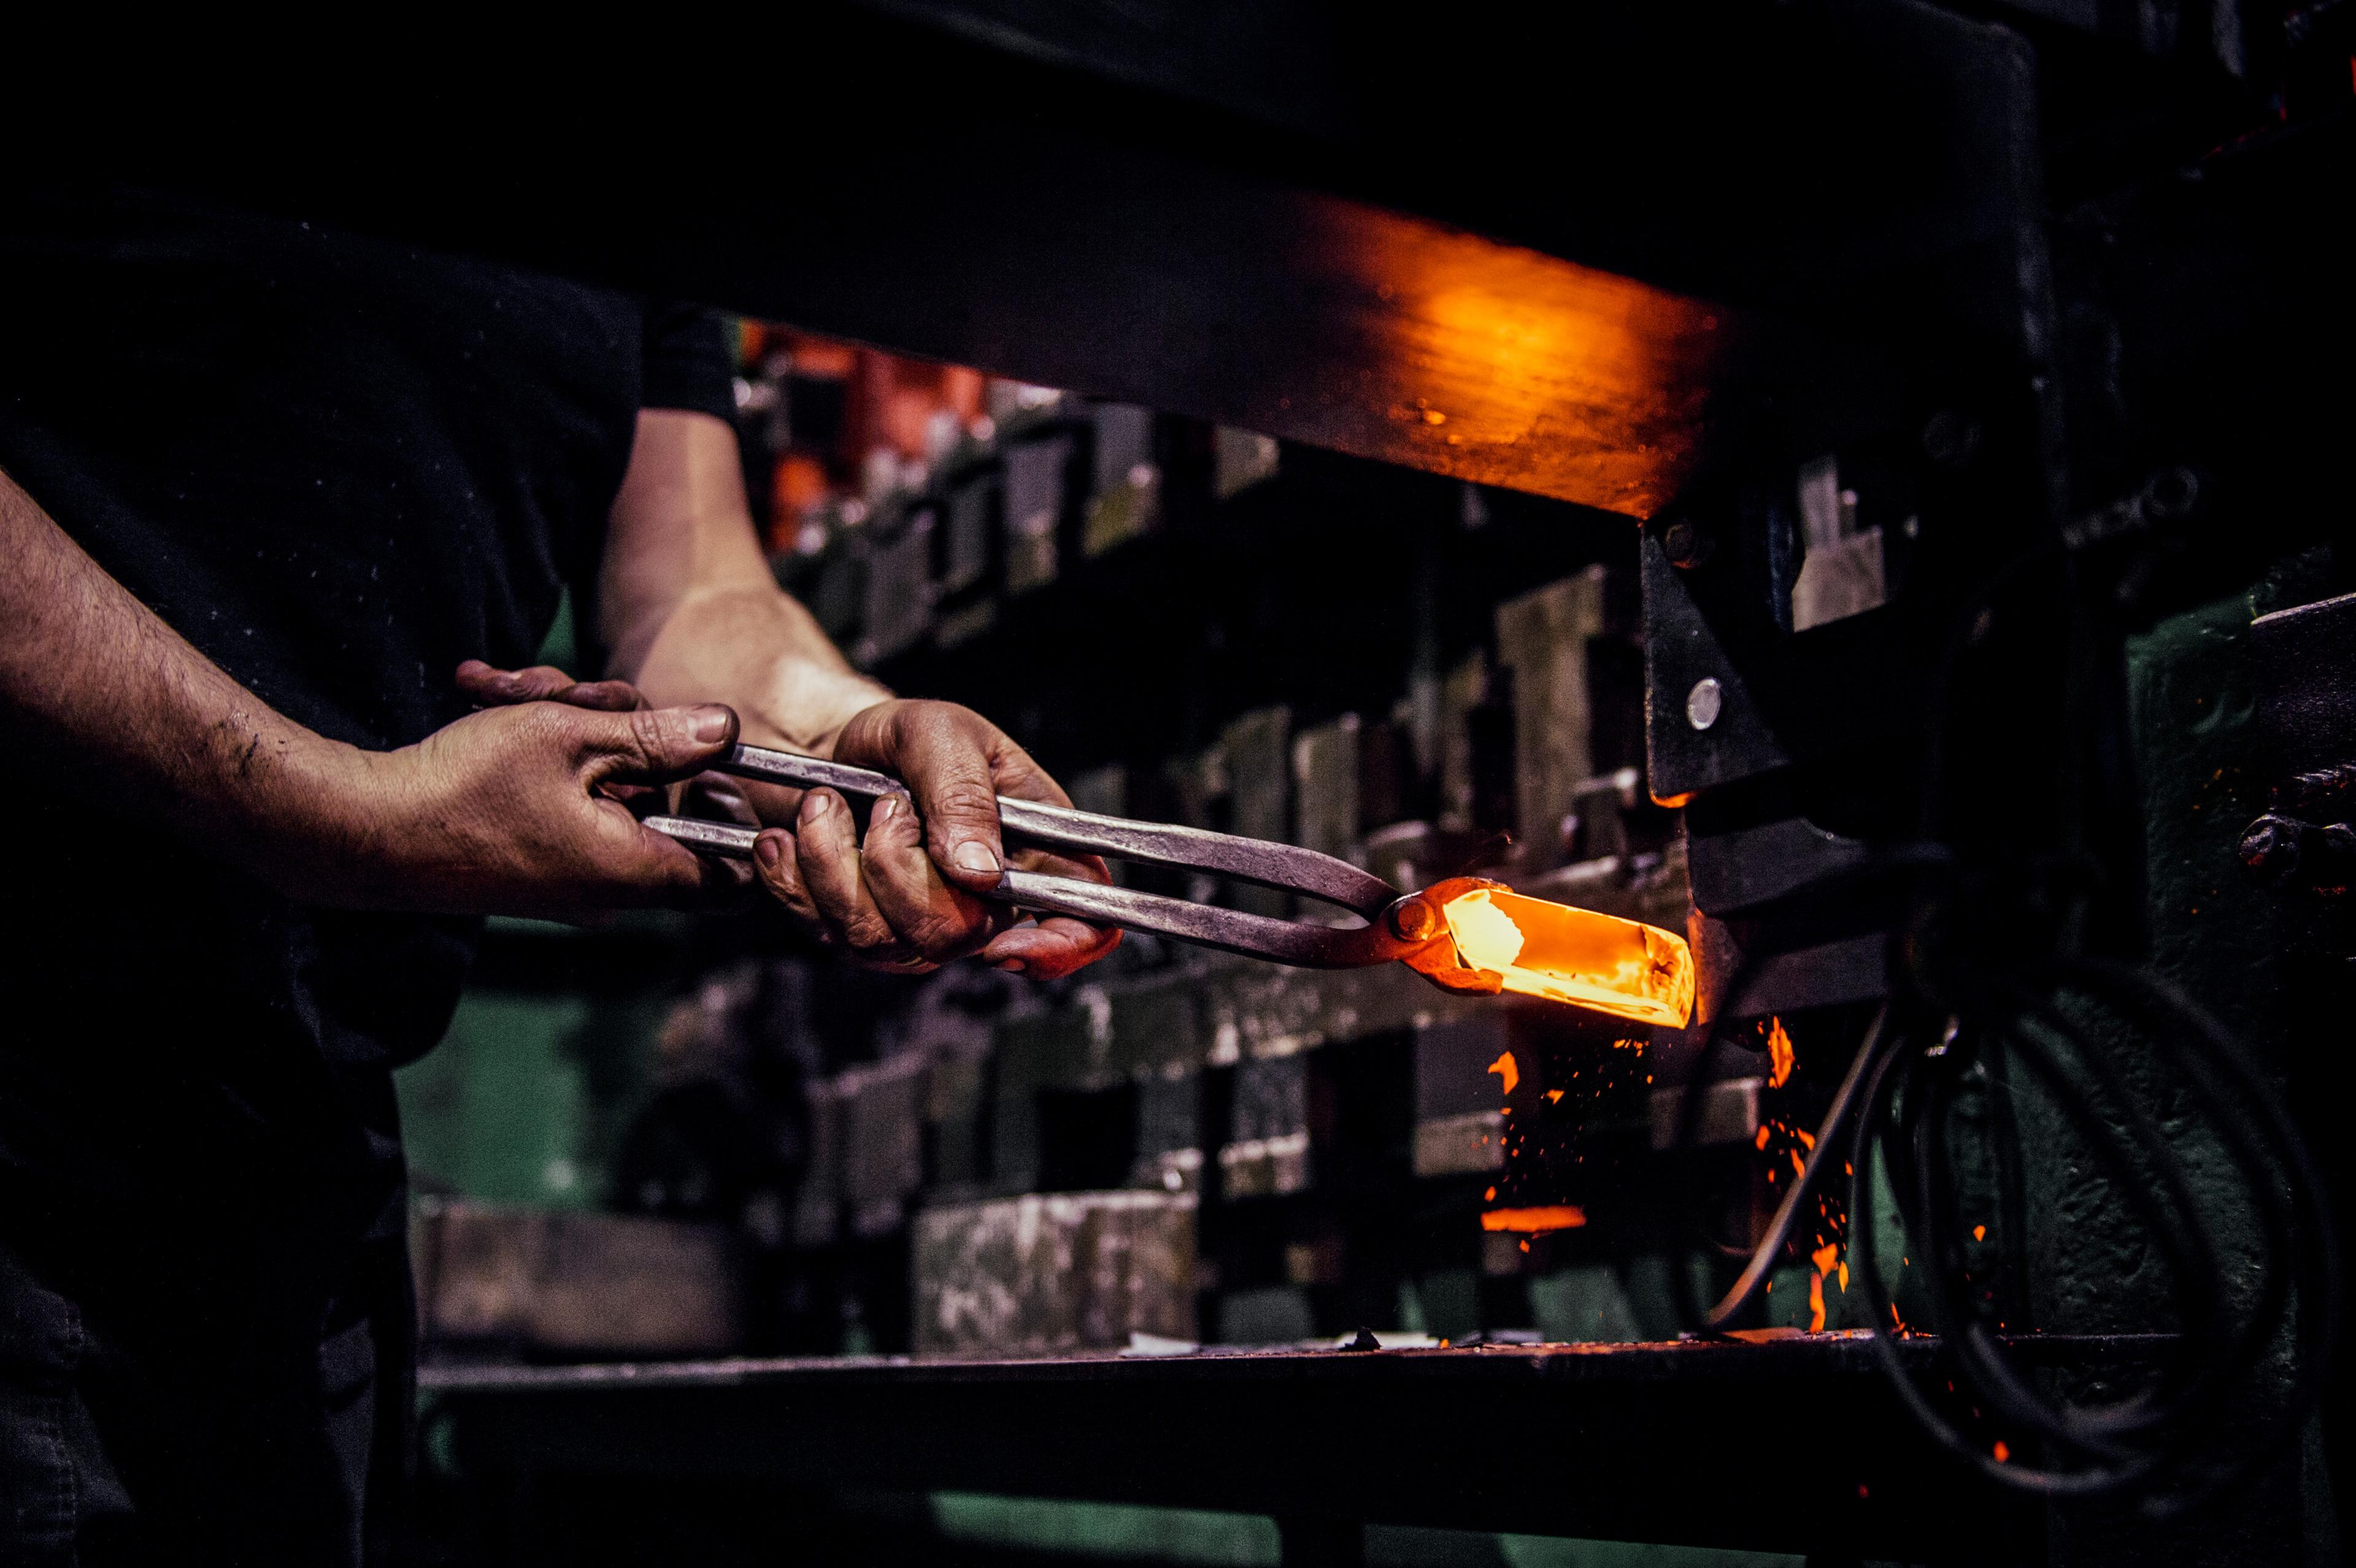
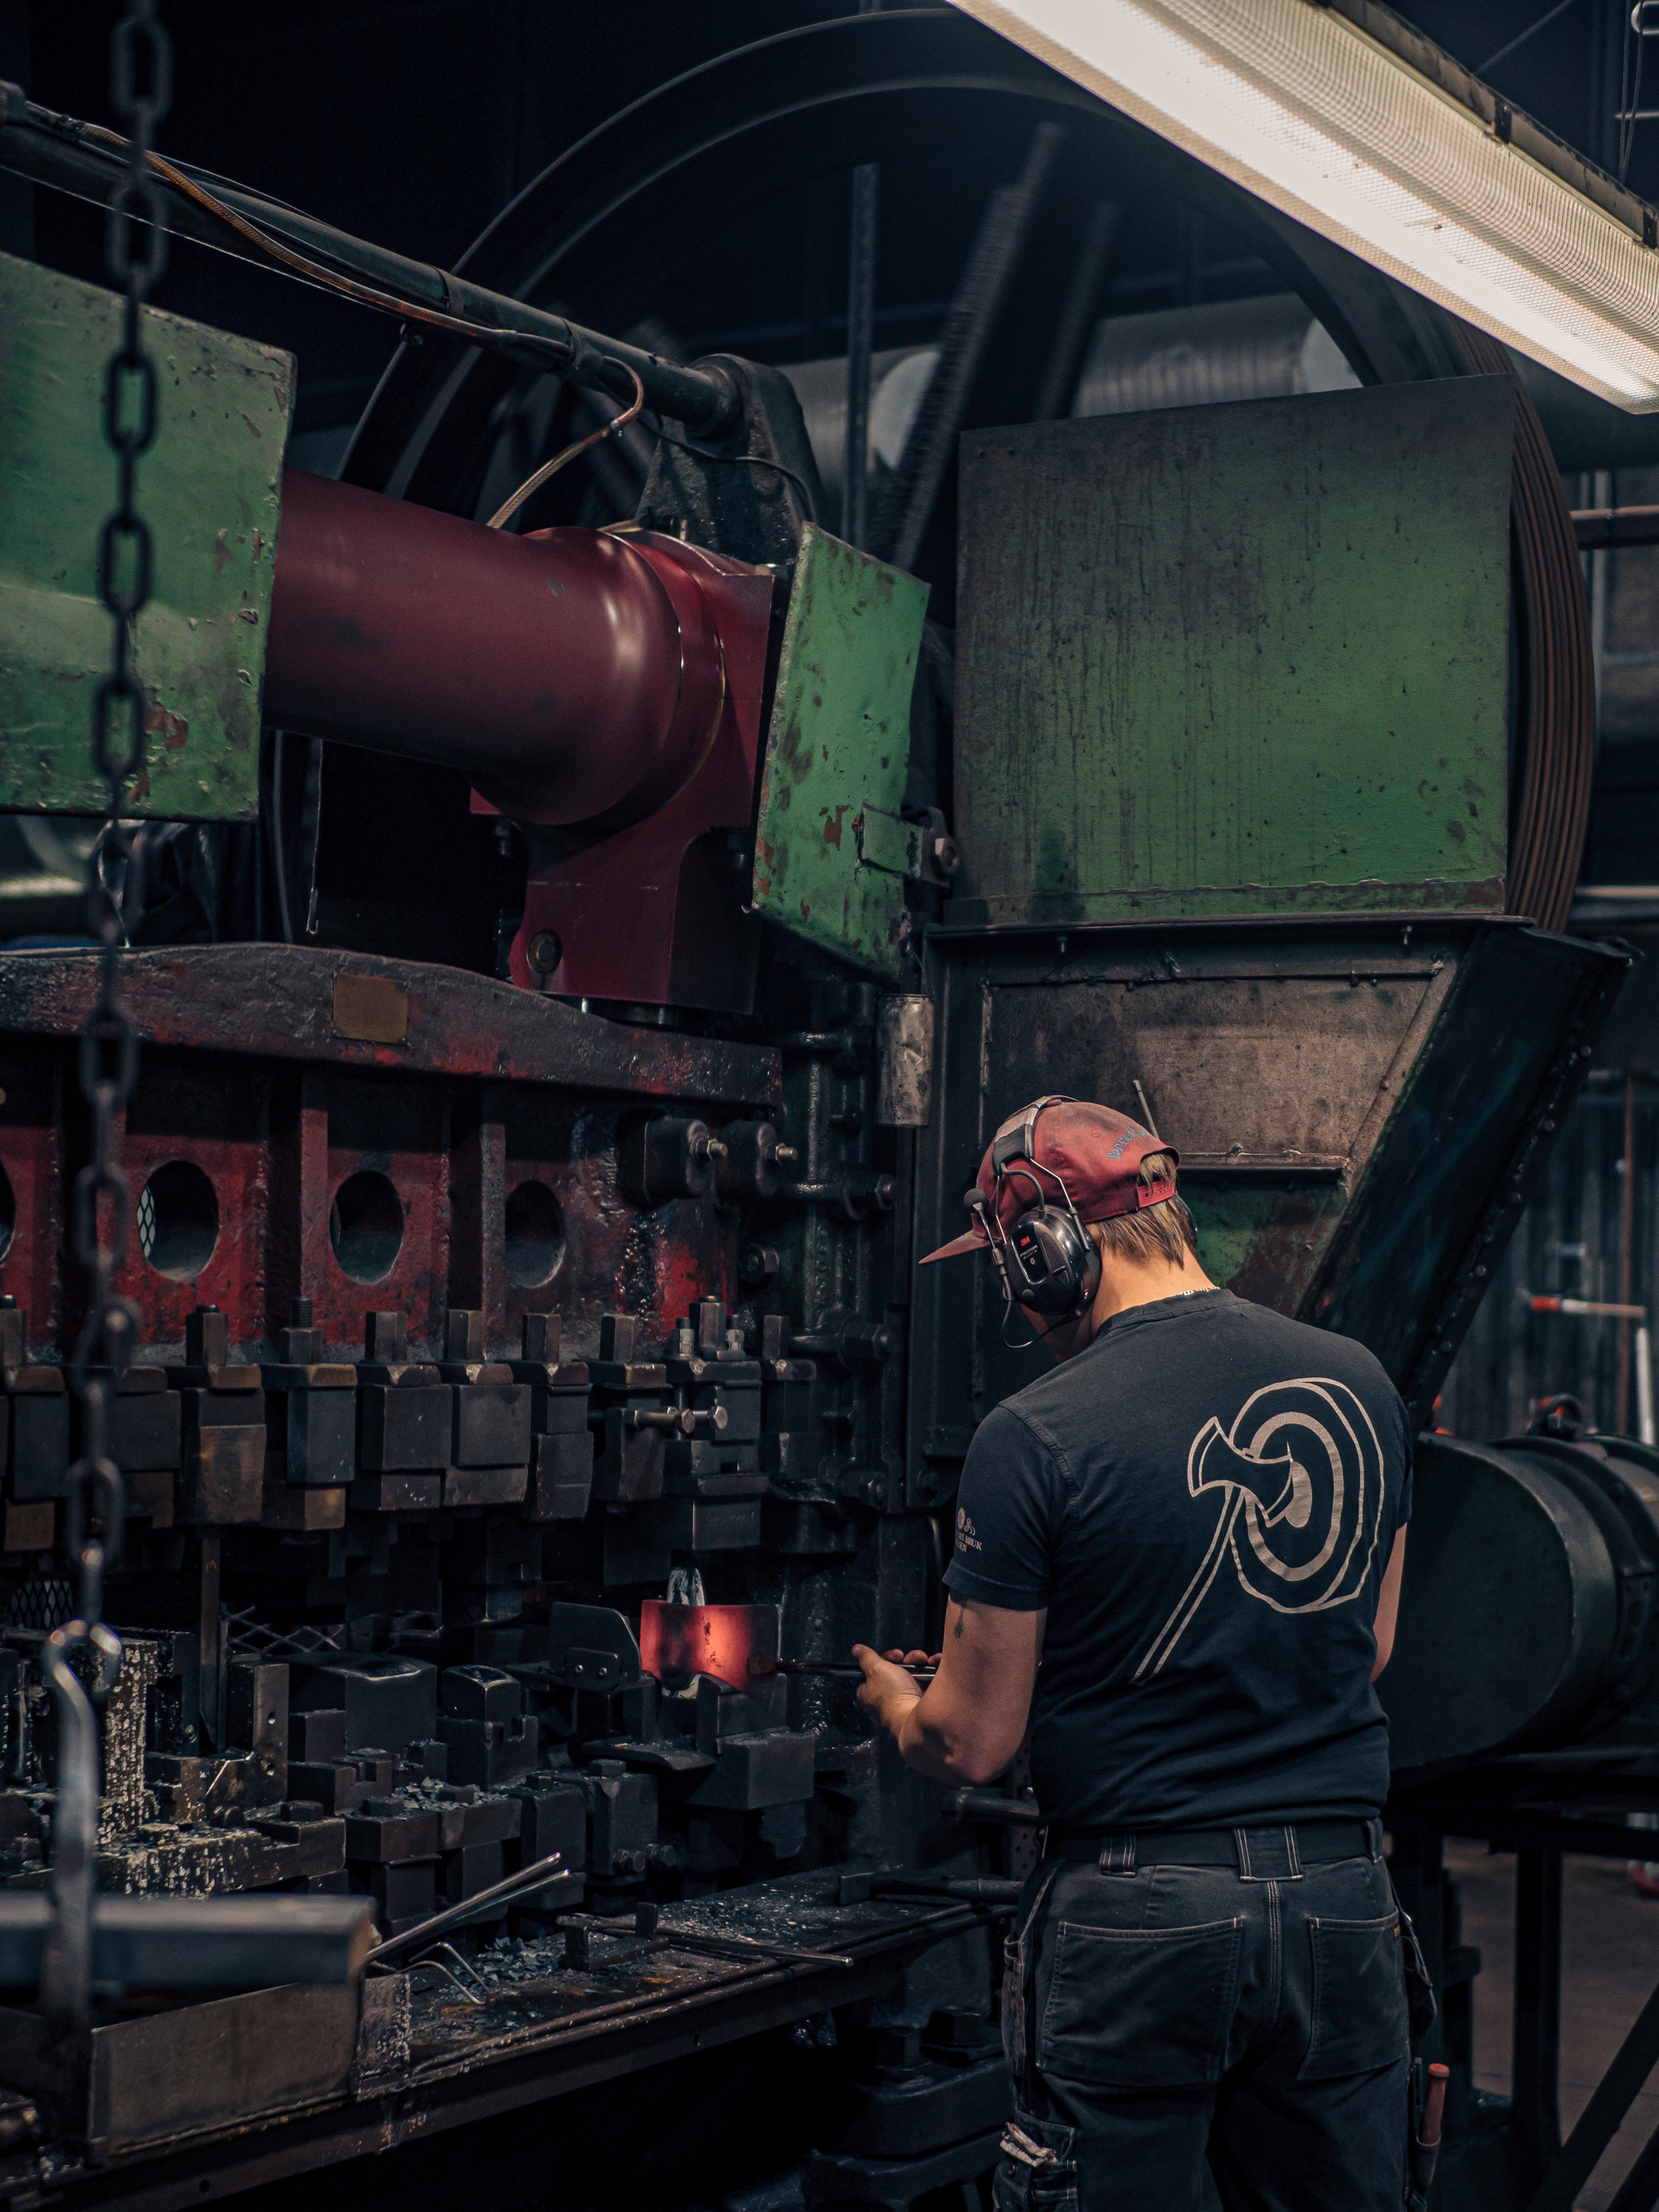
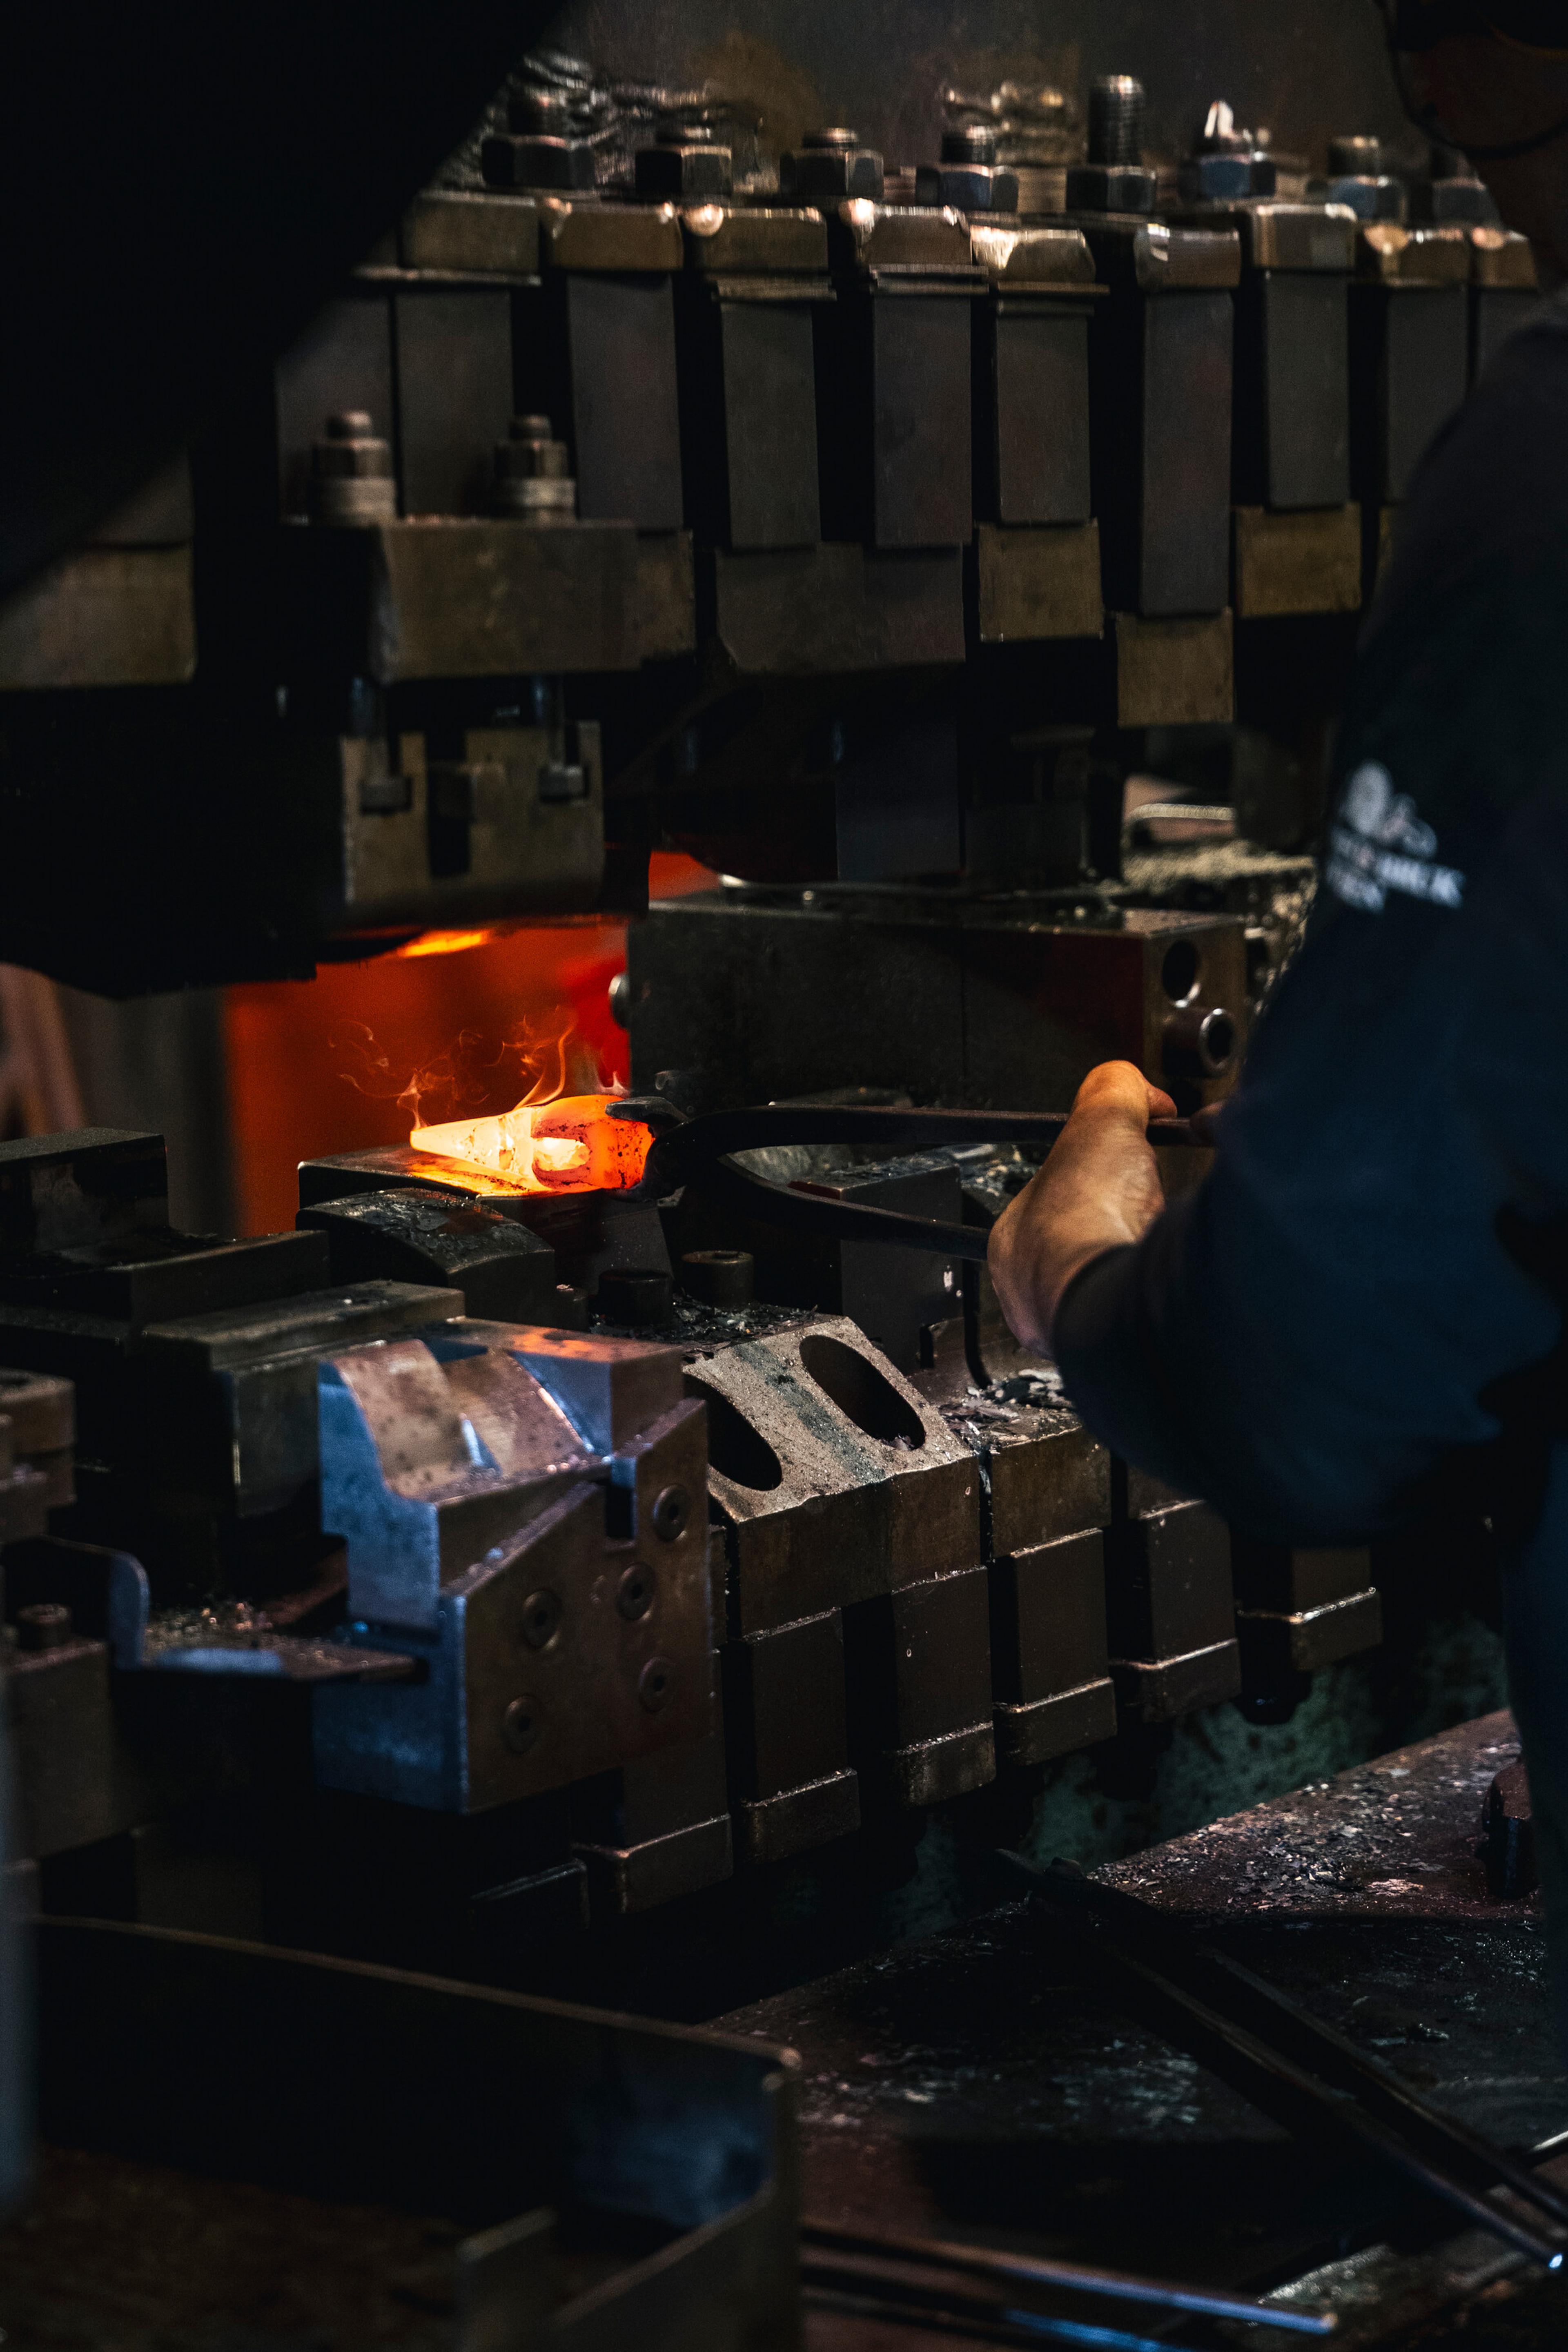
Unsere Äxte werden aus einer speziellen Legierung aus recyceltem Stahl mit hohem Kohlenstoffgehalt hergestellt. Der Stahl wird auf ca. 1200 °C erhitzt, bevor der Schmied ihn aus der Hitze nimmt und in einer großen Presse bearbeitet. Die Presse arbeitet mit einer Frequenz von 80 Schlägen pro Minute, jedes Mal mit einer Kraft von 180 Tonnen. Der Schmied bearbeitet den heißen Stahl schnell und geschickt, wobei der recht-eckige Kantstahl allmählich in einen fertigen Axtkopf umgeformt wird.
Bei der Bearbeitung des Stahls mit großer Kraft und wiederholten Schlägen verändert sich die Struktur des Materials. Dies ist einer der Gründe, warum eine Gränsfors-Axt dünner und mit einer breiteren Schneide hergestellt werden kann. Solche Äxte haben eine bessere Schärfe und Haltbarkeit der Schneide, als Äxte welche mit nur einem oder nur wenigen Schlägen gefertigt werden.
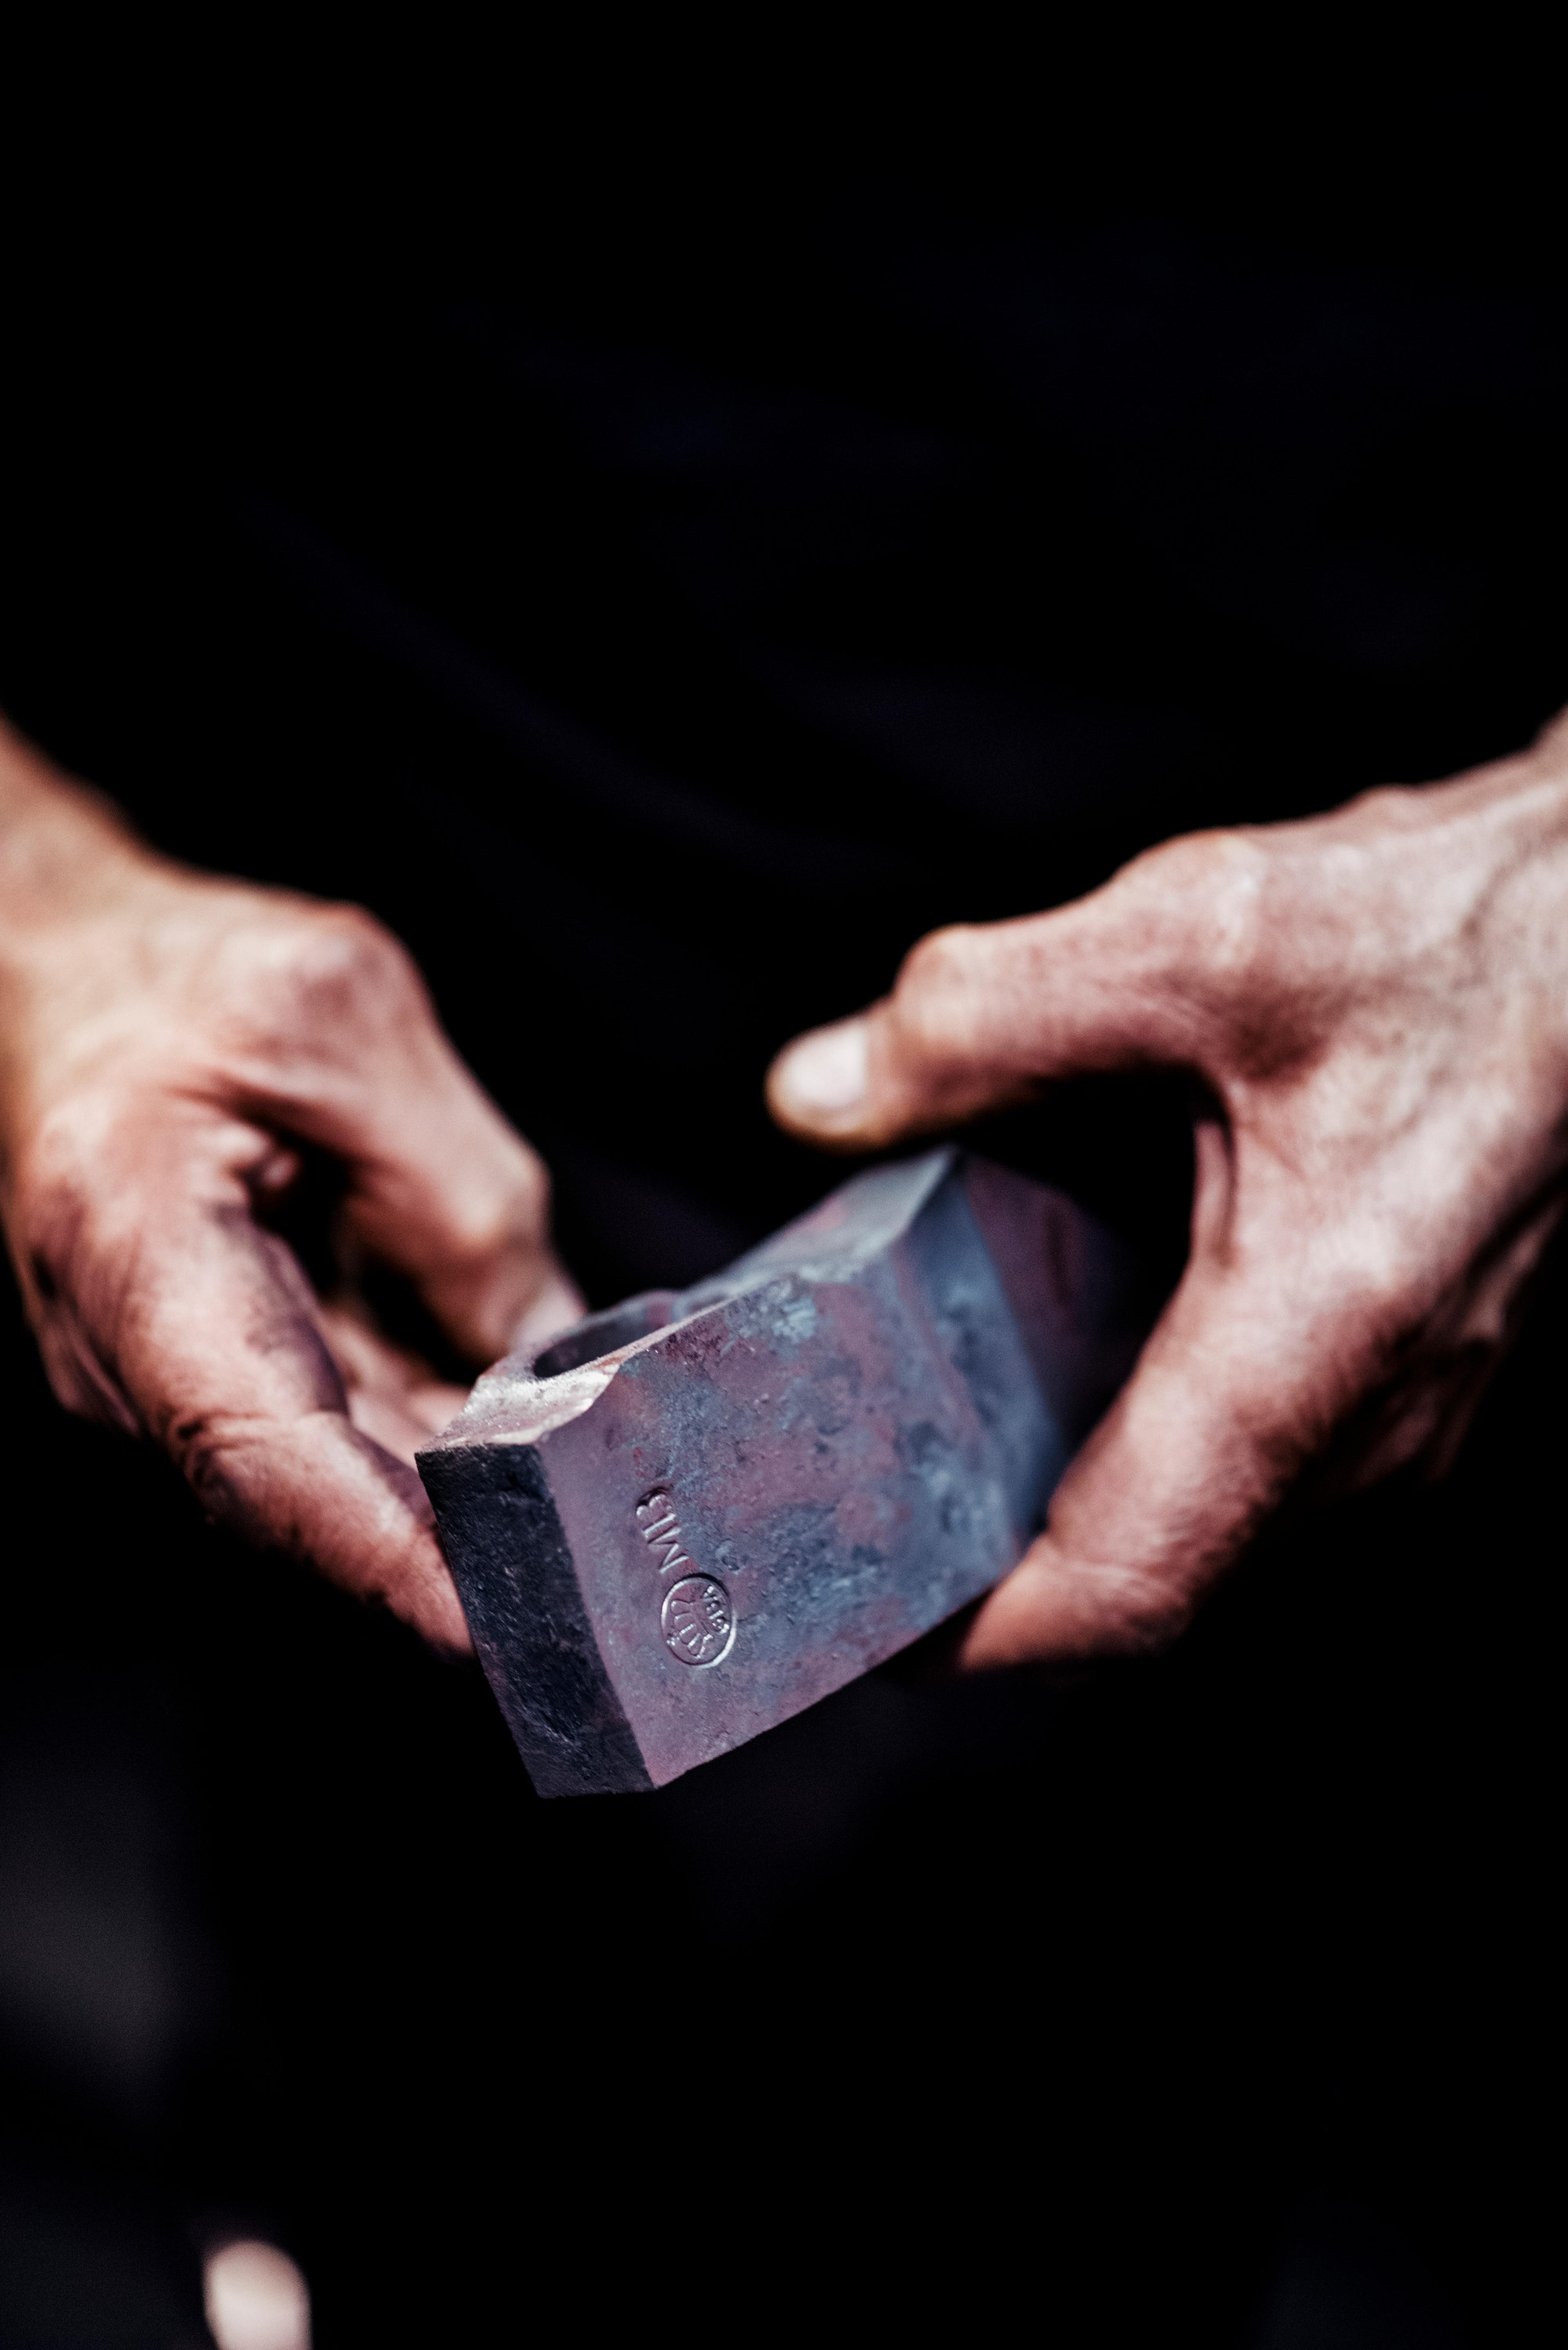
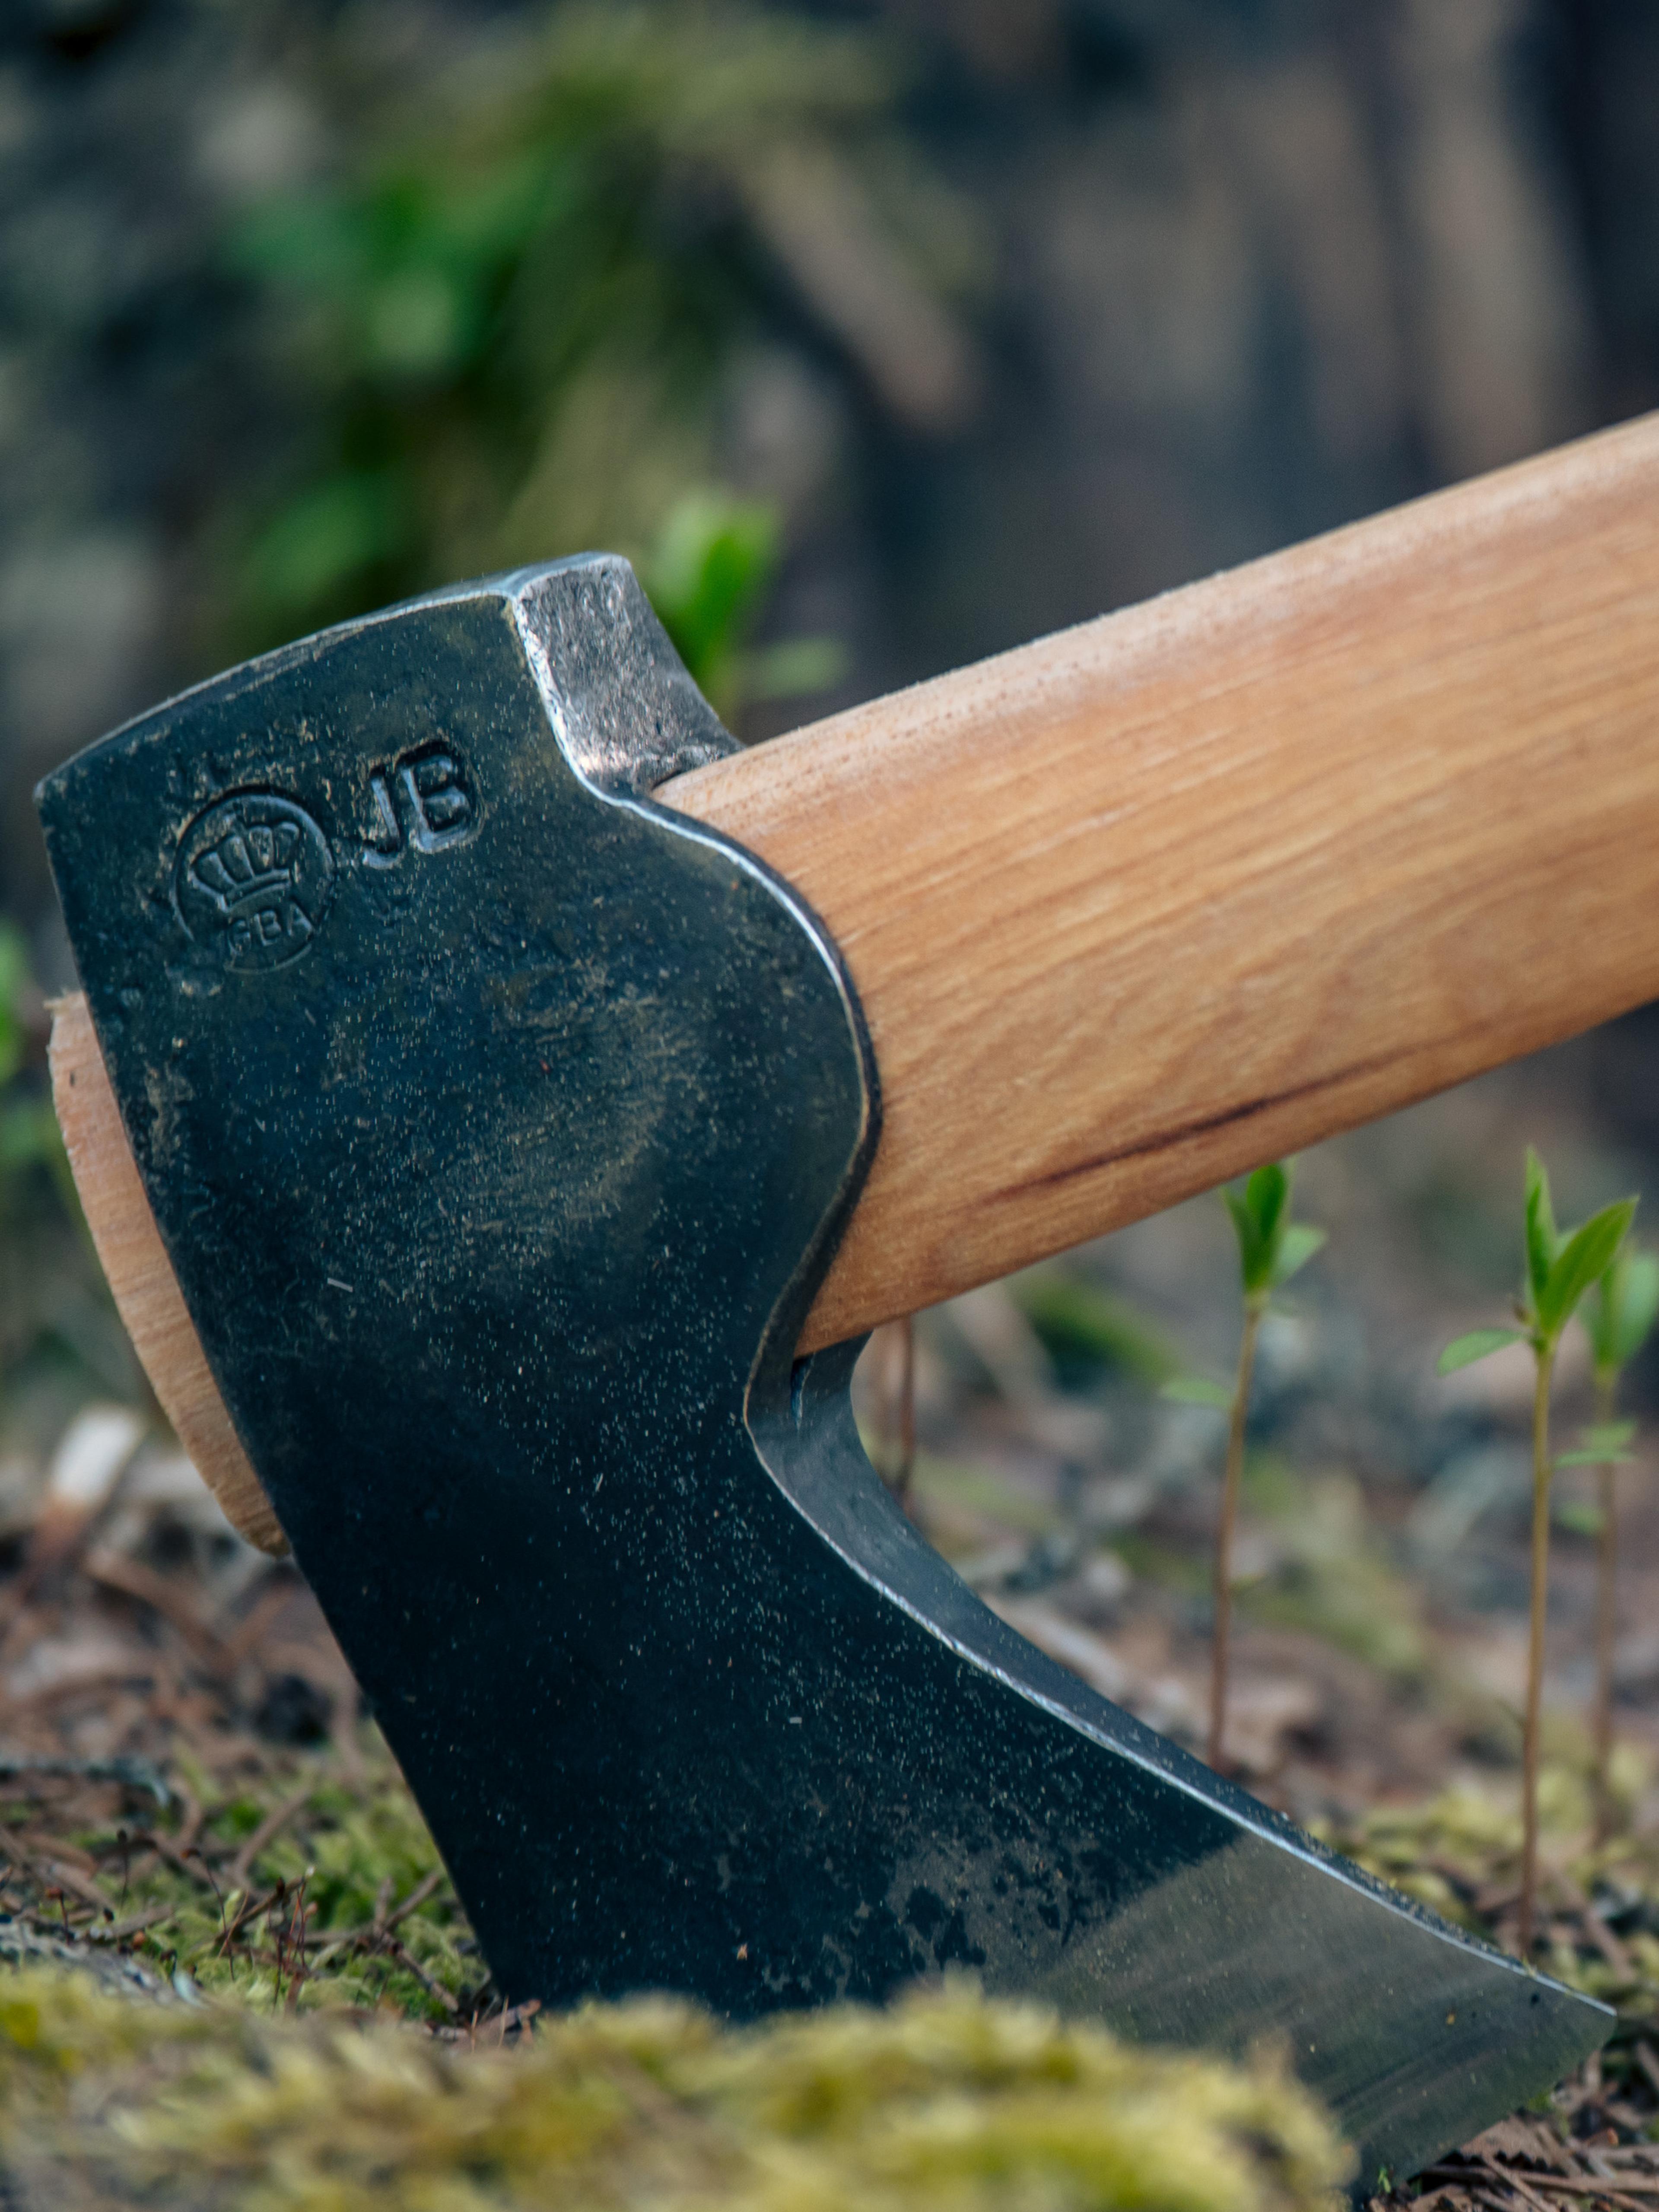
Der Schmied beendet seine Arbeit, indem er das Logo von Gränsfors Bruk und seine eigenen Initialen in den Axtkopf einprägt. Dann wird der Axtkopf zum Kühlen aufgehängt. Die Initialen sind gleichzeitig ein Qualitätssiegel. Sie zeigen, dass hinter jeder Axt ein Mensch steht.
Beim Schmieden des Axtkopfes wird das Auge leicht zusammengedrückt und eine kleine Falte kann im Material entstehen. Dies ist kein Defekt, sondern ein natürliches Ergebnis der Schmiedearbeit, die bei einigen unserer Axtmodelle auftritt
Schritt 2: Schleifen, Härten und Anlassen
Nach dem Schmieden erfolgt der Grobschliff der Schneide. Der übrige Axtkopf wird in seinem Zustand belassen. Anschließend wird die Schneide gehärtet, indem sie auf 820 °C erhitzt und dann schnell in kaltem Wasser abgekühlt wird. Nach dem Härteprozess ist das Material viel härter, aber auch etwas brüchiger. Daher muss der Stahl angelassen werden.
Anlassen bedeutet, dass der Stahl noch einmal auf ca. 200 °C erhitzt wird, um Spannungen, die beim Schmieden und Härten im Material entstanden sind, zu beseitigen. Die Härte des Stahls hängt vor allem von seinem Kohlenstoffgehalt ab, aber auch von der Anlasstemperatur.
Schritt 3: Scheuern und Abziehen
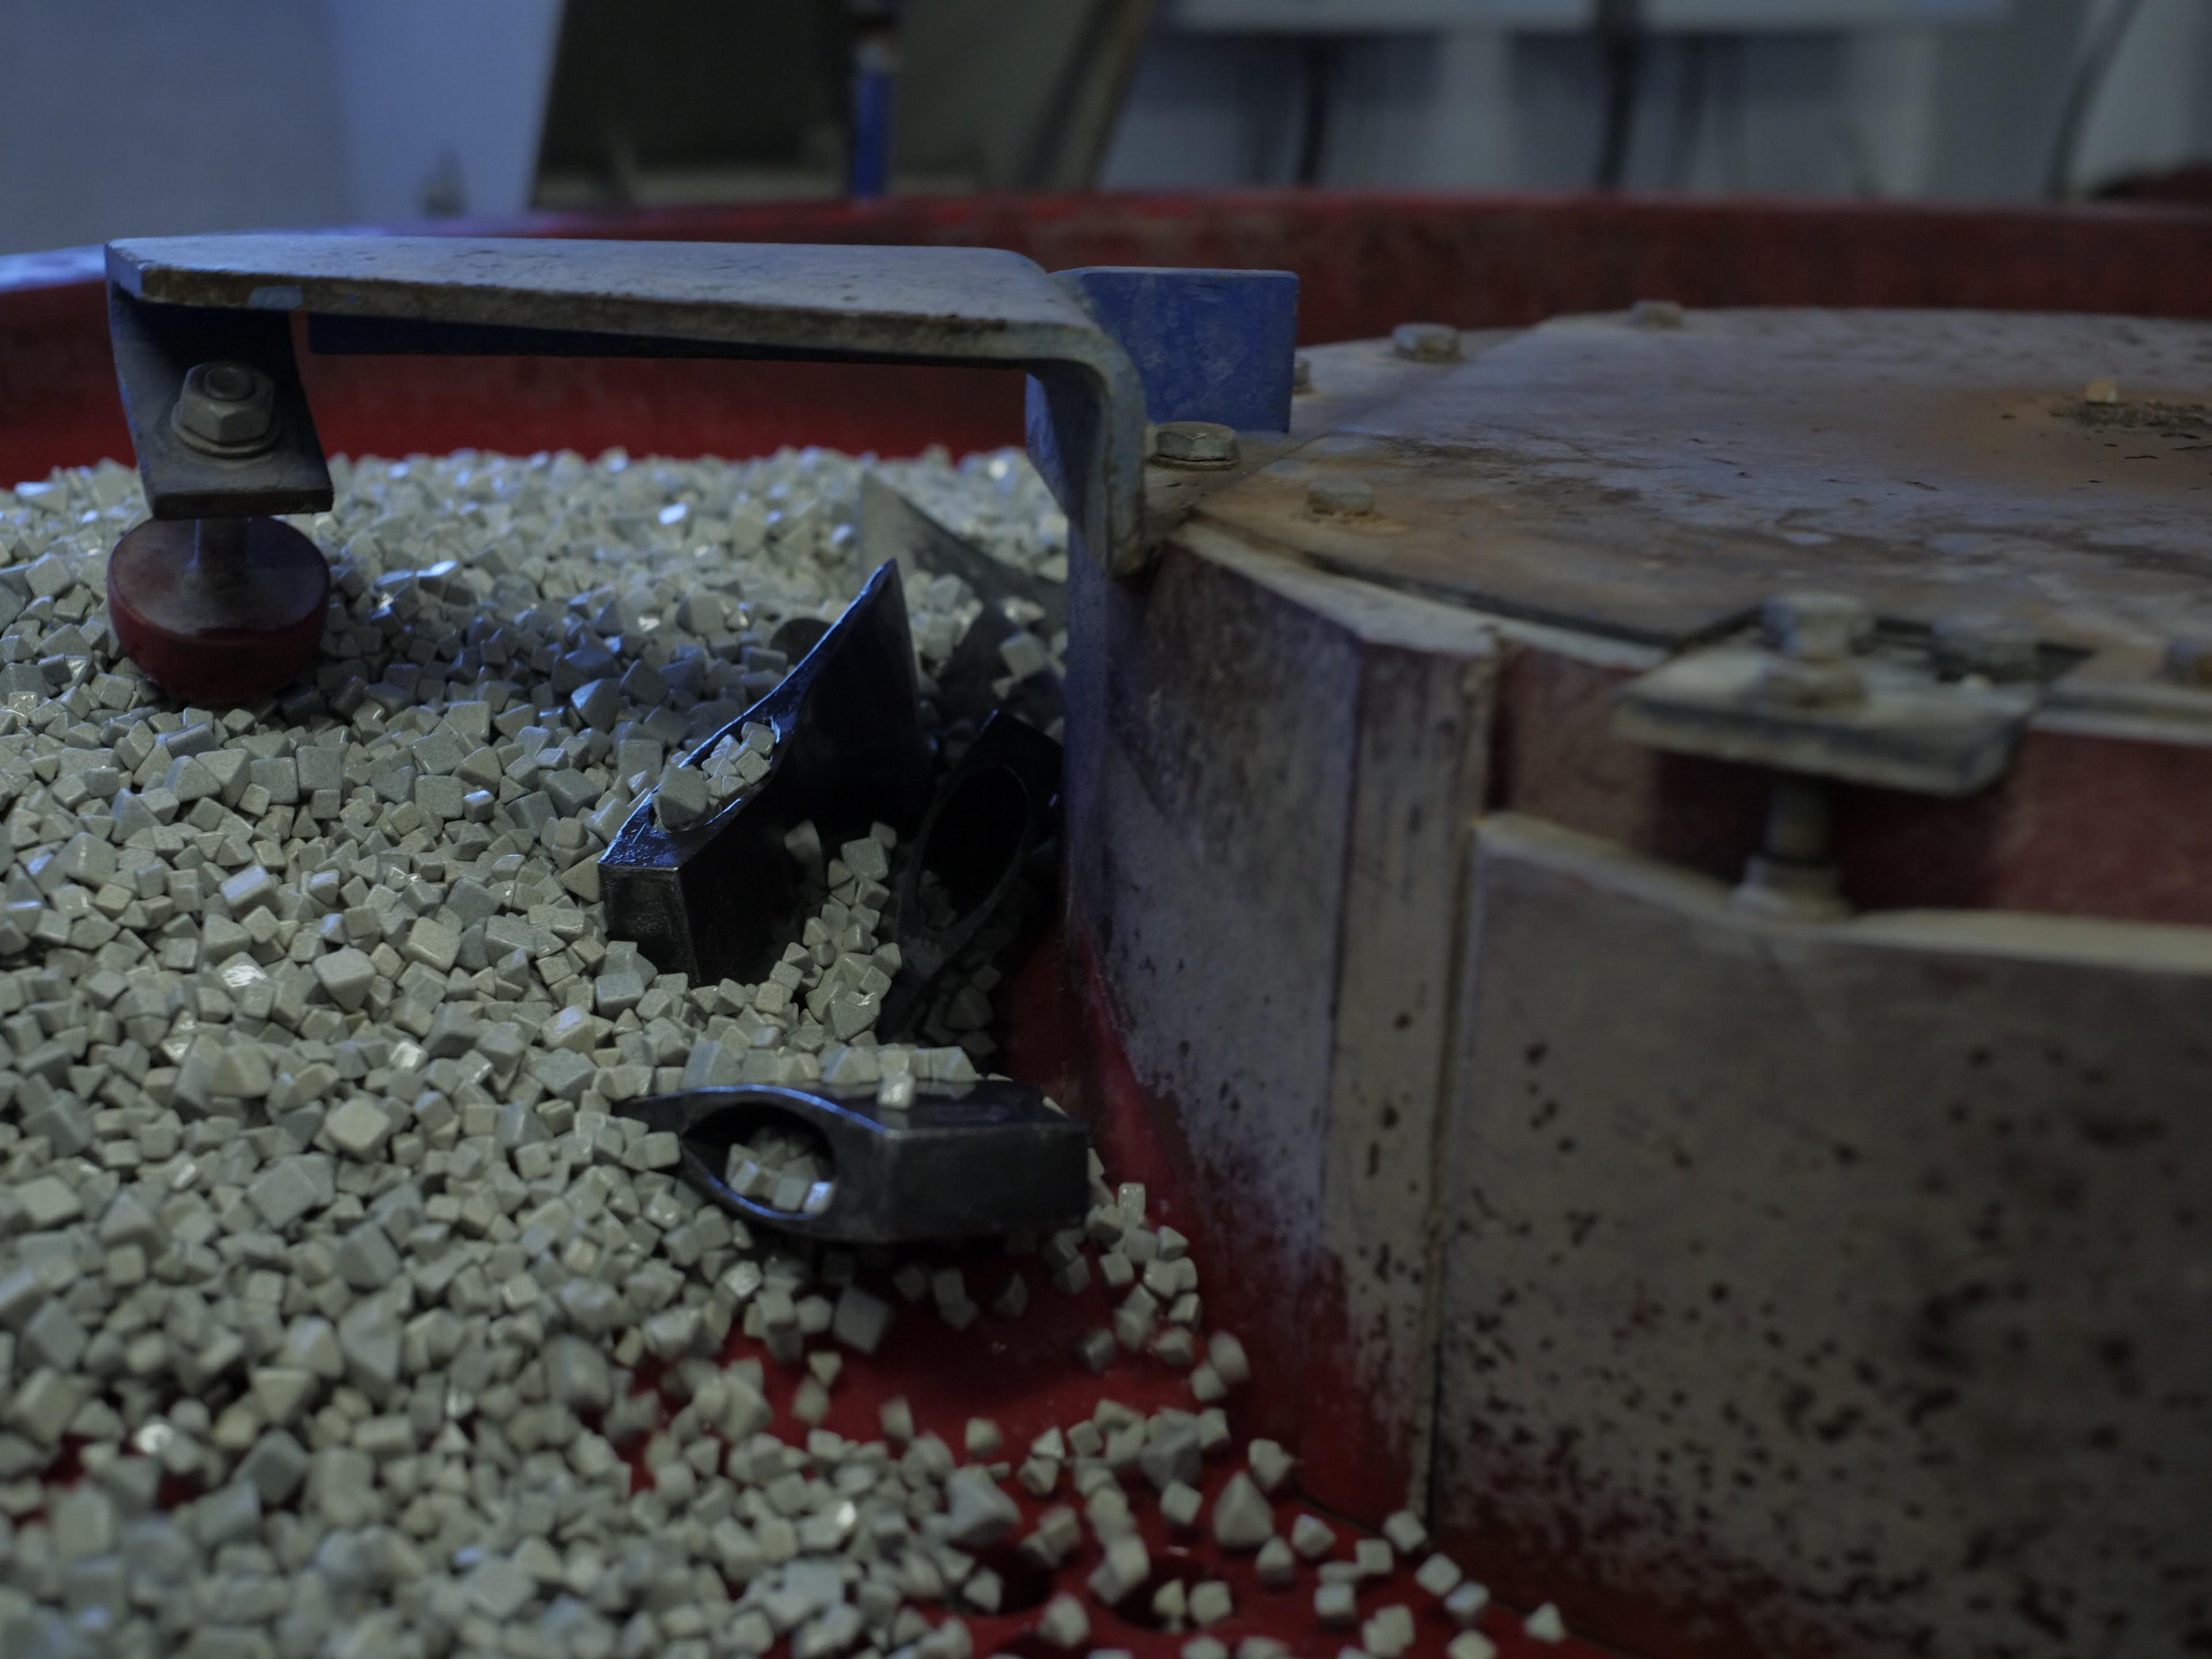
Um Abgratnasen auf der Oberfläche der Axt zu entfernen, wird der Axtkopf mit kleinen Keramikkugeln gescheuert. Außerdem kann die Axt auf diese Weise besser gegen Rost geschützt werden.
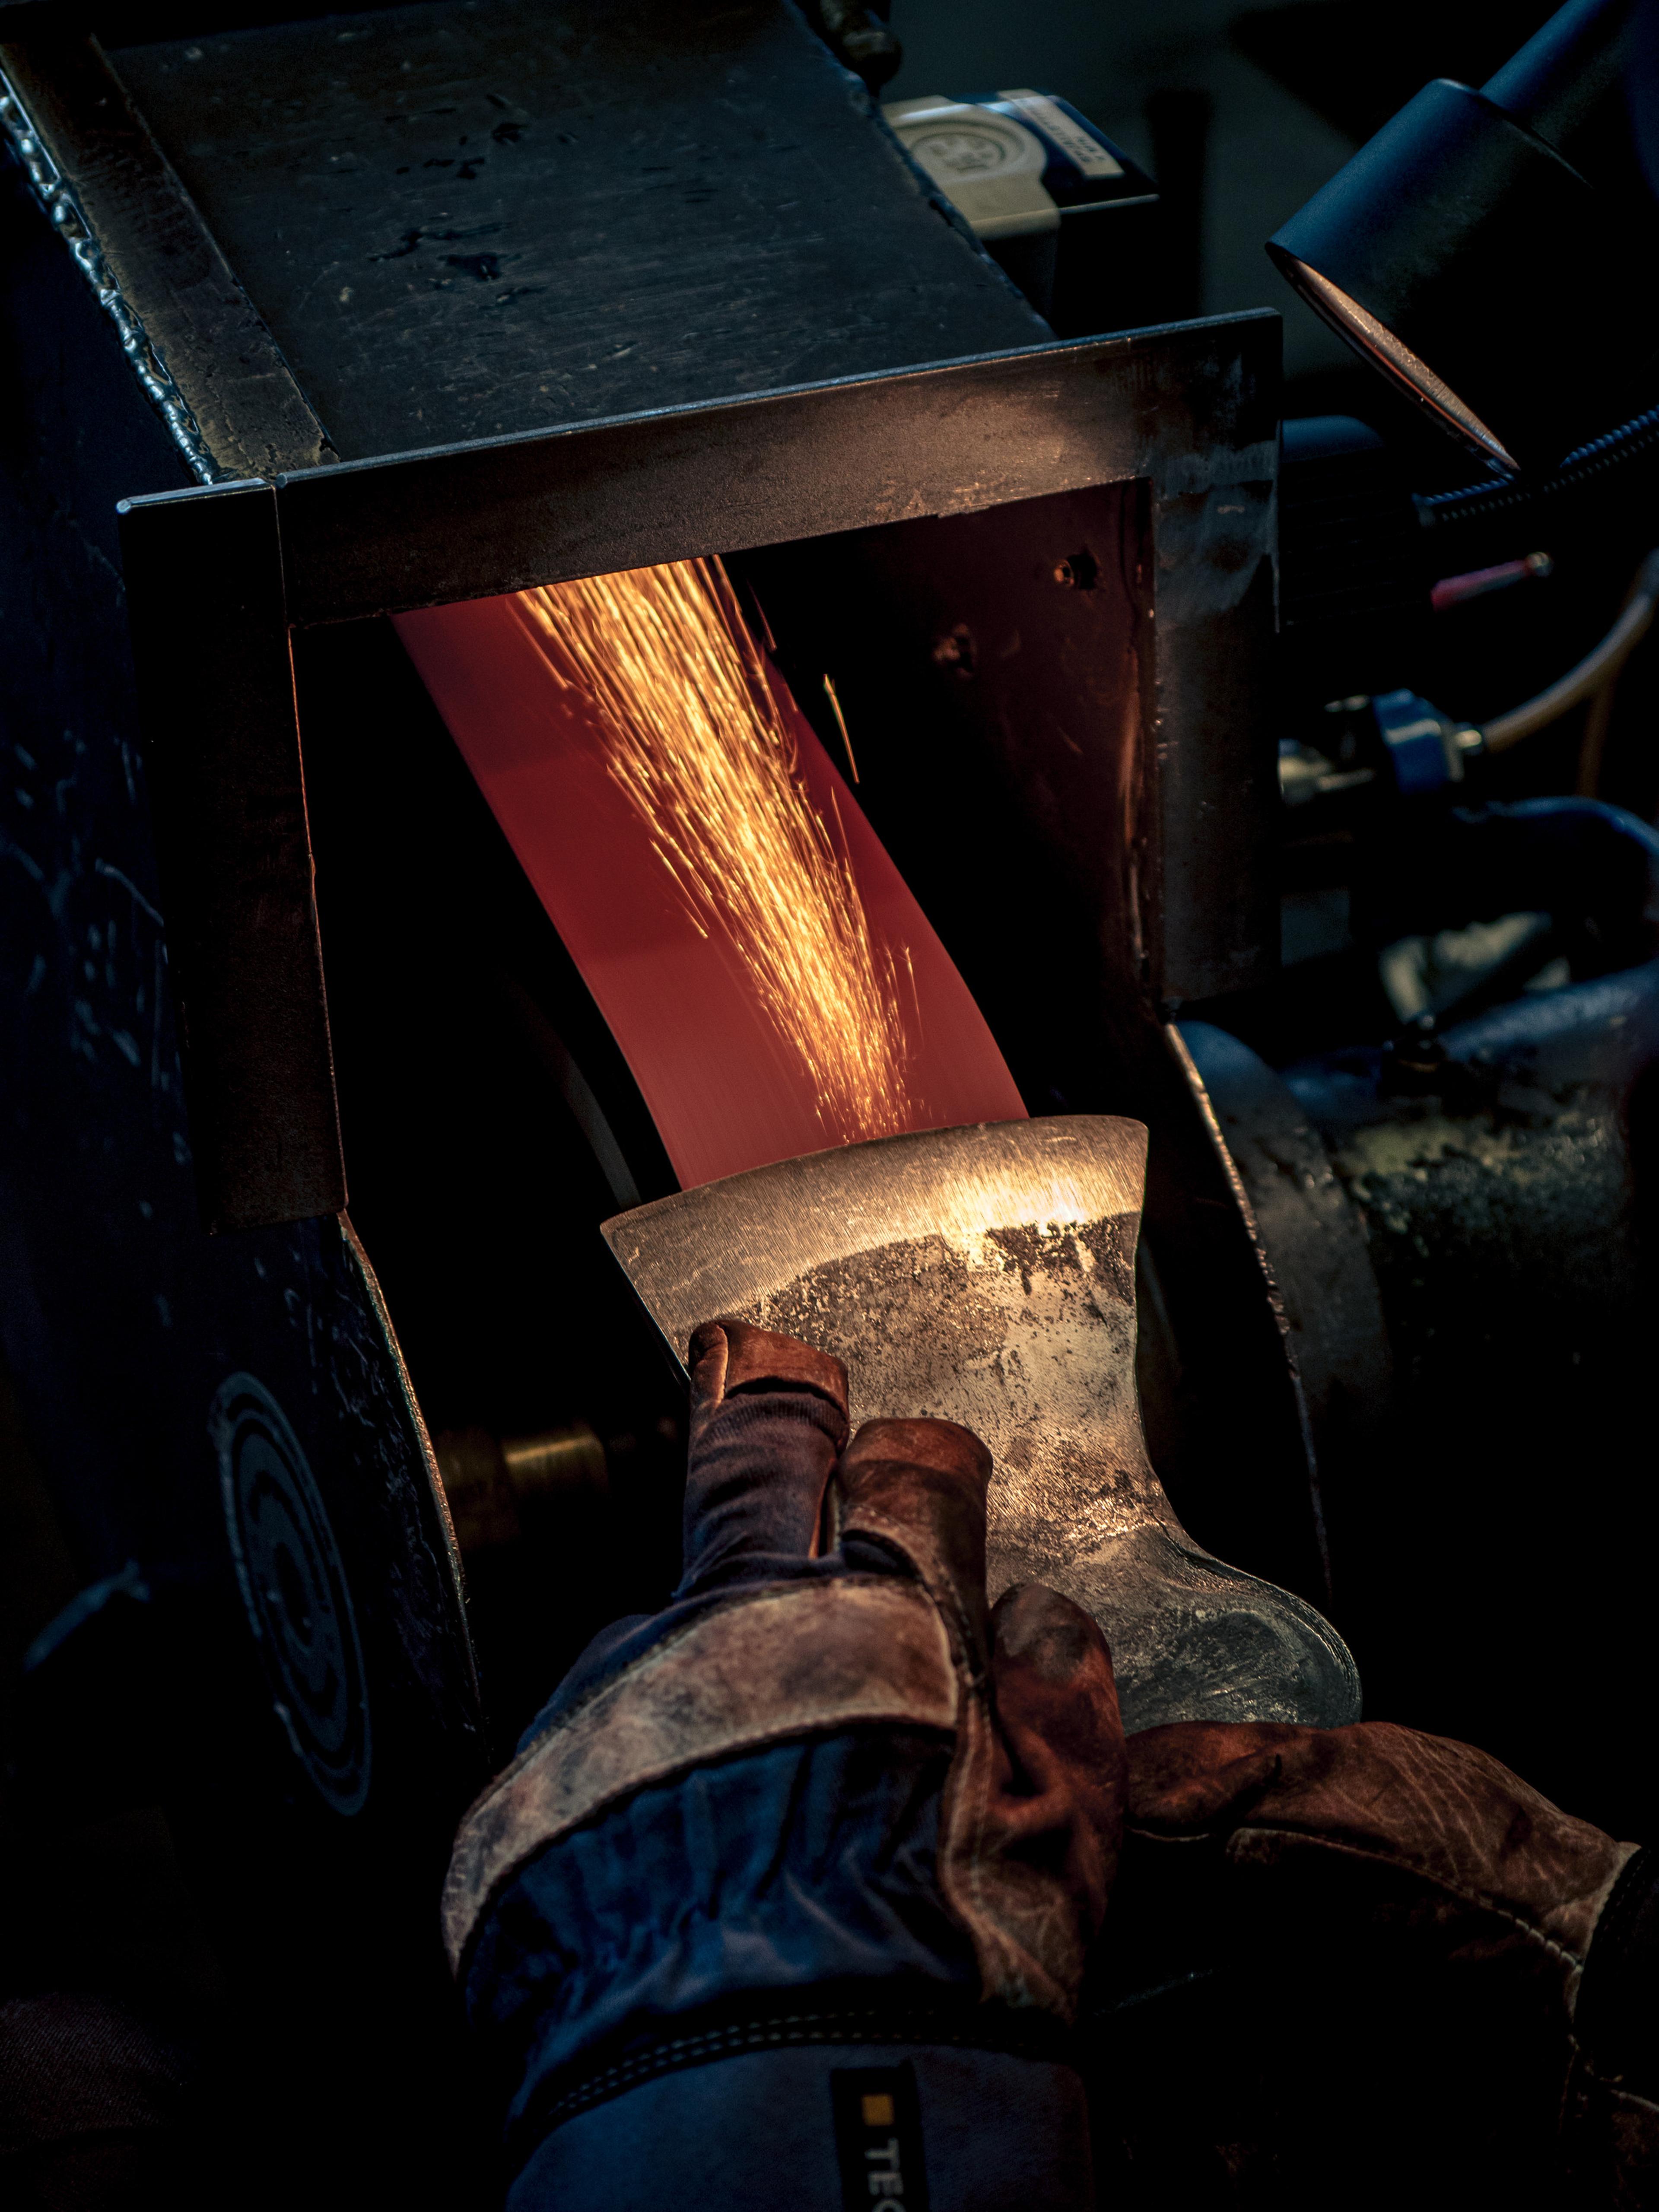
Nach dem Scheuern wird der Stahl geprüft, um sicherzustellen, dass er weder zu hart oder zu weich ist. Die Axt wird durch einen Hammerschlag auf die Ecken der Schneide getestet und auf Risse überprüft. Durch all diese Maßnahmen wird sichergestellt, dass Schmieden, Härten und Anlassen richtig durchgeführt wurden und die Axt die Qualität aufweist, die zu unserem Markenzeichen geworden ist. Schließlich wird die Schneide der Axt fein geschliffen und poliert, damit sie richtig scharf ist.
Schritt 4: Stielung
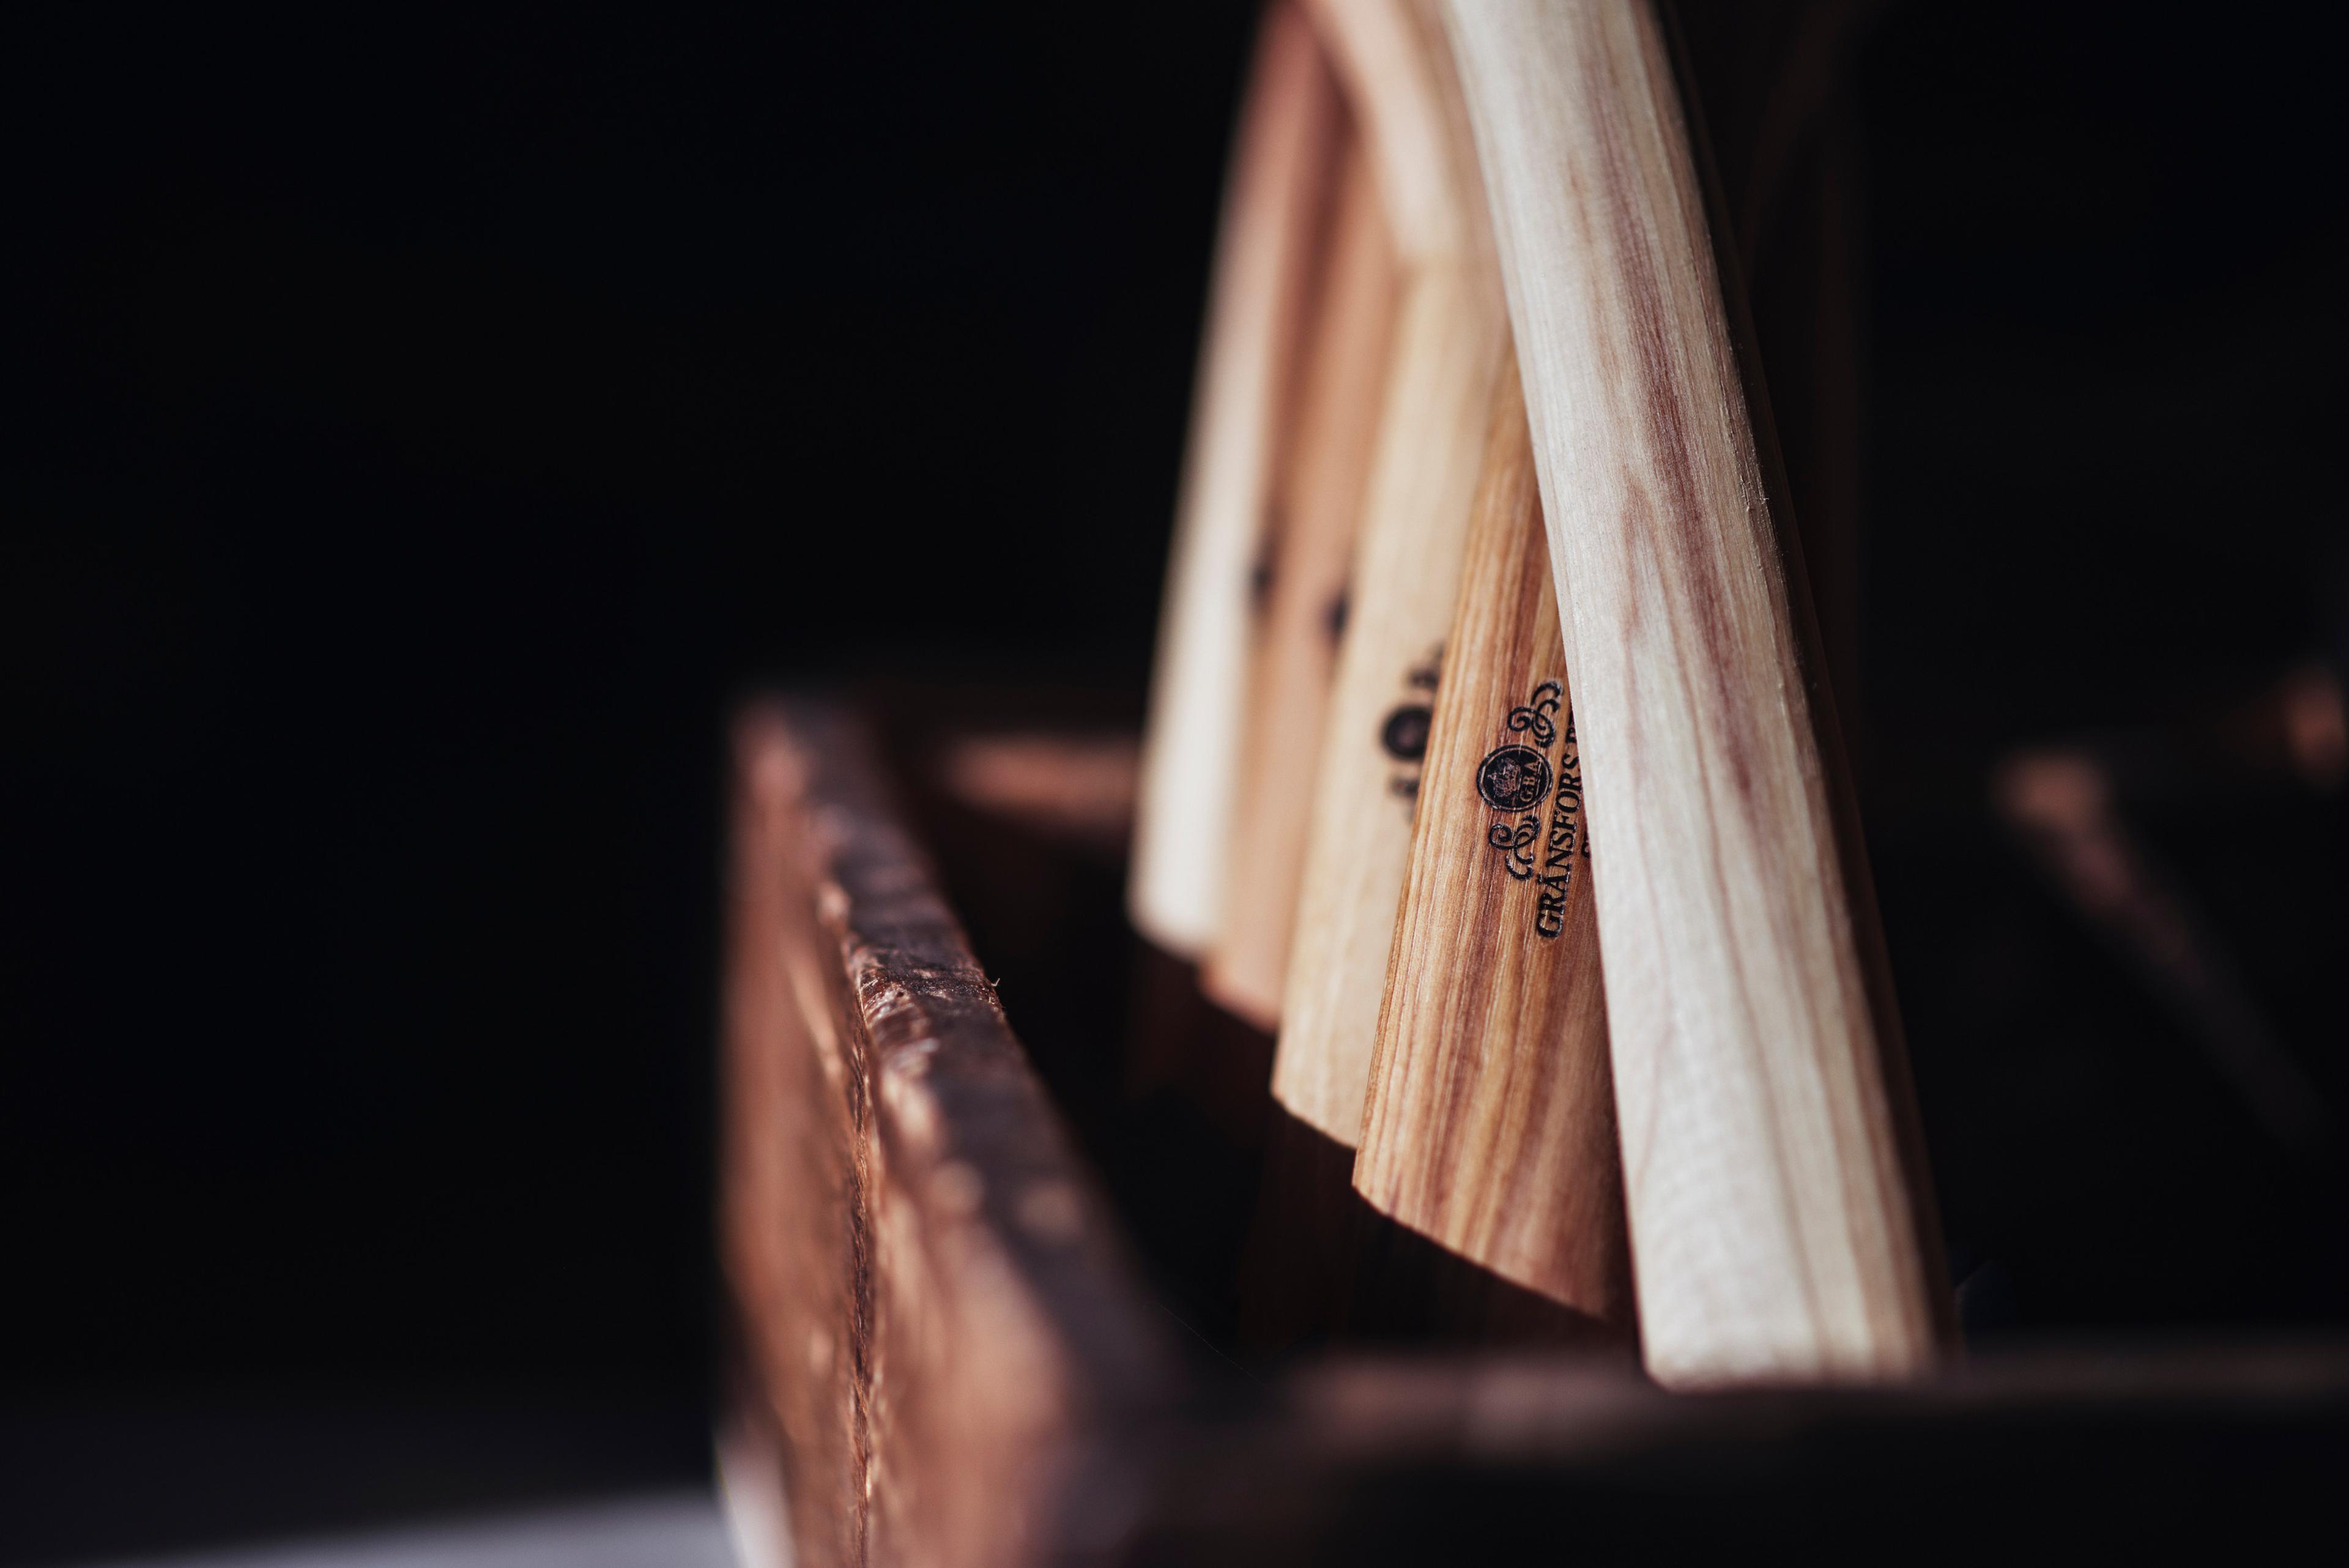
Nachdem die Axt geschärft wurde, wird der Axtkopf in wasserabweisendes Rostschutzöl getaucht. Wenn das Öl etwas angetrocknet ist, kann der Stiel eingesetzt werden. Mit einer Presse wird der Stiel in den Axtkopf gedrückt und mit einem Holzkeil gesichert.
Die Stiele von Gränsfors Bruk sind alle aus Hickory, einem dank seiner Festigkeit und Flexibilität und seiner langen Fasern für diesen Zweck hervorragend geeigneten Holz.
Oben auf unseren Spaltäxten befindet sich ein Stahlkeil. Da diese Äxte mit größerem Kraftaufwand eingesetzt werden, dient der Stahlkeil als zusätzliche Sicherung, dass sich der Axtkopf nicht vom Stiel löst.
Schritt 5: Qualitätskontrolle
Jede Axt wird auf Qualität geprüft, bevor sie die Schmiede verlässt, um zu gewährleisten, dass sie frei von Mängeln ist.
Nach Abschluss der Qualitätskontrolle werden die Äxte mit einem Schneidenschutz aus pflanzlich gegerbtem Leder versehen und zusammen mit einem Exemplar von ‚Das Buch der Äxte‘ verpackt.
Alle Äxte von Gränsfors Bruk haben auch eine Garantie von 20 Jahren*.
(*Die Garantie gilt unter der Voraussetzung, dass die Axt ordnungsgemäß verwendet und gepflegt wurde. Die Garantie gilt für den Axtkopf, nicht aber für den Stiel oder Schneidenschutz. Hier finden Sie die vollständigen Garanti Bedingungen). .
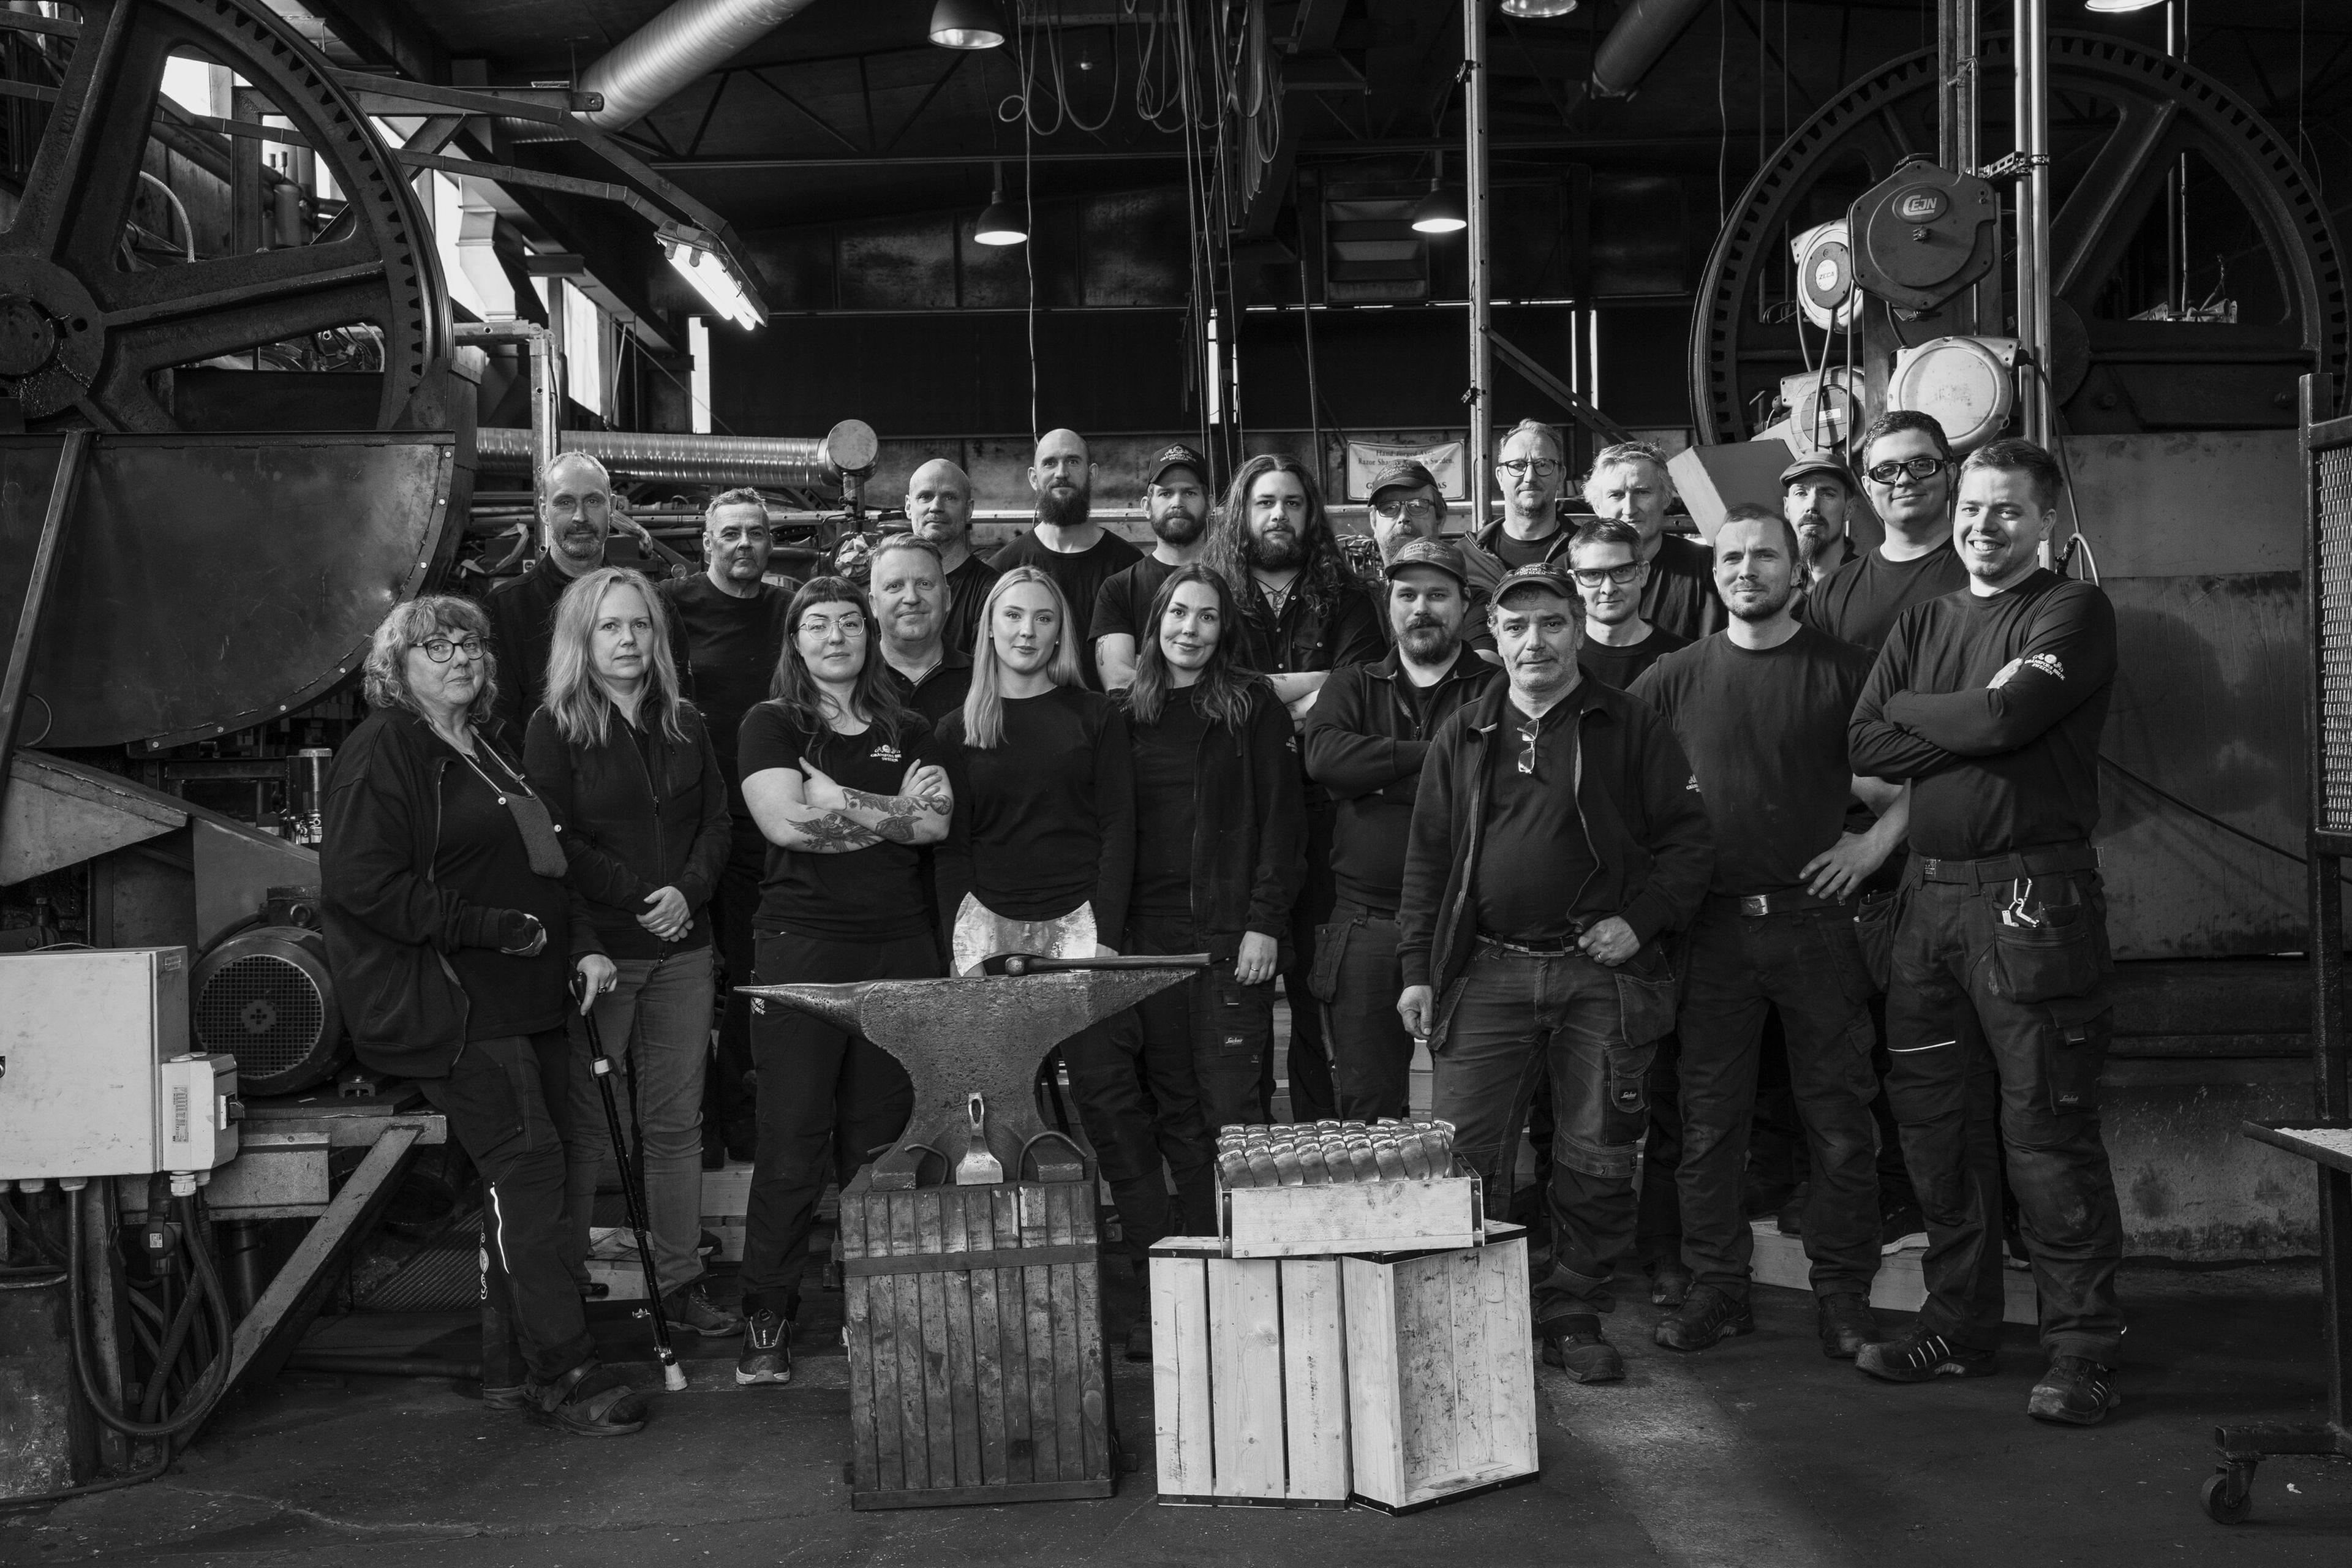
Schmiedinitialen
Der Schmied beendet seine Arbeit, indem er das Logo von Gränsfors Bruk und seine eigenen Initialen in den Axtkopf einprägt. Die Initialen sind gleichzeitig ein Qualitätssiegel. Sie zeigen, dass hinter jeder Axt ein Mensch steht.
BE – Besseling Emiel
EE – Engberg Bohjort Emil
DE – Eriksson Daniel
MF – Forslund Martin
FS – Skoglund Fredrik
MS – Sundberg Mikael
AS – Strömstedt Anders
JW – Wolferen Van Jasper
CÅ – Ångman Charlie
TP – Persson Tobias
EL – Emanuel Larsson
RE – Rickard Eriksson
Schmiede, spezialprodukte:
 Sam Ritter
 Fabian von Elern
PJA – Alford Paul James
RA – Andersson Rune
TA – Andersson Tomas
KB – Benkwitz Kyle
SB – Beyeler Simon
HD – Danielsson Henrik
LE – Enander Lars
JE – Eriksson Joakim
PE – Eriksson Per
OE – Eliasson Oscar
LF – Faul Lukas
DF – Faxby David
HF – Frank Håkan
DP – Gas Pallarés Domingo
DG – Gräntz Daniel
PH – Hansson Patrik
JMH – Hassel Jessica
MH – Hulin Marcus
JH – Hårdsten John
CK – Kowalek Claudia
AM – Magnusson Anders
YT – Tsegai Yohannes
CM – Malm Christoffer
MM – Mattsson Mattias
LP – Pettersson Lennart
KS – Sjölund Kjell-Åke
TT – Thelin Tobias
TV – Alexander Thomas Viktor Mattsson
BK – Beyene Kahsai
WE – Widarsson Erika
LH – Hejmer Linus
PW – Walldin Per
EB – Blixt Erik
UN – Nilsson Ulrik
JB – Berglund Jonas
MB – Blixt Mattias
CS – Sjölund Christian
RO – Olofsson Roine
TE – Eneroth Tom
IB – Iversen Bryant Joakim
EW – Brhane Weldgergis Eseyas
JL – Lindström Jesper
ES – Sjöström Erik
JS – Johansson Schyberg Stefan
 Ulrika Stridsberg
 Fredrik Thelin
 Hannes Thelin